 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
آلة القطع حسب الطول: كيف تشكل دقة الطول حبال الأسلاك والخردة
اثني عشر ملم من الحبل السلكي، حبال نهائية بطول 4.5 متر، وخطأ 10 ملم عند القطع. هذا هو التسلسل الذي تجتمع فيه العديد من متاجر المقلاع صباح يوم الاثنين: العين لا تهبط حيث يقول الرسم، يجب قطع الطويق، وقطعة من الحبل التي استغرق إعدادها ثلاث دقائق تذهب إلى صندوق الخردة. يستغرق القطع نفسه أقل من ثانية، وكل شيء بعده يعتمد على النتيجة.
فيما يلي النسخة المختصرة لما يجادل به هذا المقال. آلة القطع حسب الطول هي جهاز قياس أولاً وجهاز قطع ثانياً. غالبًا ما يدفع المشترون الذين يقارنون الآلات على شكل الشفرة أو الحمولة وحدها ثمن هذا الاختيار لاحقًا في الخردة وإعادة العمل والرافعات المرفوضة، بينما ينتهي الأمر بالمشترين الذين يبدأون من تسامح الطول والحالة النهائية بخط يعمل بهدوء لمدة عقد من الزمن. إن دقة الطول، وليس قوة القطع، هي المواصفات التي تحدد التكلفة الحقيقية للقطعة الواحدة.
يغطي المصطلح عائلتين مختلفتين إلى حد ما من المعدات. الأول هو خط قطع الملف إلى الطول المستخدم في معالجة المعادن، حيث تقوم آلة التفكيك بتغذية الصفائح أو الصفائح من خلال أداة التسوية وينتج القص فراغات مسطحة. والآخر هو آلة القطع حسب الطول المستخدمة في الحبال السلكية والكابلات والخراطيم والمنتجات الطويلة المماثلة، حيث تصل المواد على بكرة أو ملف وتترك بأطوال مقاسة ومجهزة نهائيًا. تقوم كلتا العائلتين بنفس الوظائف الثلاث: تغذية المادة، وقياسها، وقطعها في النقطة الصحيحة. ما يتغير هو كيفية تصرف المادة، وبالتالي ما هو التسامح الذي يمكنك تحمله بشكل واقعي.
تغطي الأقسام أدناه المكونات، ومبدأ العمل، وأنواع الماكينات، والأرقام وراء دقة الطول، وأسئلة الاختيار التي تستحق طرحها، وإجراءات الصيانة التي تحافظ على أمانة القاطع. عندما يتحول الموضوع إلى معالجة الحبال السلكية، فإننا نعتمد على خبرة إحدى الشركات المصنعة في جيانغسو، الصين، التي تقوم ببناء المكابس الهيدروليكية ووحدات التلدين والتناقص التدريجي وآلات اللف لهذه الصناعة منذ عام 1992 وتقوم بالشحن إلى المشترين في أوروبا وجنوب شرق آسيا وأفريقيا وخارجها.
الوجبات الجاهزة الرئيسية: تعتبر آلة القطع حسب الطول جيدة بقدر جودة نظام القياس الخاص بها، لذلك يجب كتابة التسامح والتكرار في عرض الأسعار قبل مناقشة قوة القطع ونوع الشفرة.
ما الذي تفعله آلة القطع حسب الطول في خط الإنتاج
تقوم آلة إزالة الصفائح المعدنية والمكونات الهيدروليكية والقطع حسب الطول بأداء ثلاث وظائف بسيطة: فهي تسحب المواد من مصدر الإمداد، وتتتبع مقدار ما تجاوز النقطة المرجعية، وتطلق رأس القطع عند الوصول إلى الطول المستهدف. قد يكون العرض عبارة عن ملف فولاذي بوزن 10 أطنان على شياق، أو بكرة حبل سلكي بطول 500 متر على حامل الدفع، أو حزمة من مخزون القضبان على طاولة دوارة. قد يكون رأس القطع عبارة عن شفرة قص متأرجحة، أو مقصلة، أو قرص دوار، أو سكين هيدروليكي، أو وحدة حرارية تعمل على إذابة طرف الحبل وتناقصه تدريجيًا.
التعقيد يكمن في القياس، وليس في القطع. تتحرك الصفائح المعدنية في شريط مستقيم يمكن التنبؤ به، لذا فإن جهاز التسوية بالإضافة إلى مجموعة من بكرات التغذية بالإضافة إلى جهاز التشفير يعطي طولًا موثوقًا به. الحبل السلكي عبارة عن هيكل ملتوي ومرن وقابل للضغط قليلاً. إنها تدور عندما تسترخي، وتخزن طاقة ملتوية، وتتمدد تحت التوتر، وتعود مرة أخرى عندما يتم تحرير التوتر. يمكن لعجلة القياس التي تعمل بشكل مثالي على لوح فولاذي مقاس 1 مم أن تخرج بنسبة 3 أو 4 بالمائة على حبل مقاس 20 مم إذا لم يتم التحكم في التوتر.
يشترك خط اللفائف النموذجي ومحطة قطع الحبال النموذجية في نفس العناصر الأساسية:
- الدفع أو آلة التفكيك: شياق أو حامل بكرة أو سيارة ملفوفة تطلق المواد دون رد فعل عنيف.
- مرحلة الشد أو التسوية: بكرات تغذية، أو مملس، أو بكرة راقصة تزيل الارتخاء ومجموعة الملفات.
- مرحلة القياس: عجلة أو لفة مقترنة بالتشفير، وأحيانًا مع توقف ميكانيكي كنسخة احتياطية.
- رأس القطع: القص، المقصلة، المنشار، القاطع الهيدروليكي أو وحدة الصهر، يتم اختيارها وفقًا للمادة واللمسة النهائية المطلوبة.
- التفريغ والدعم: طاولة التفريغ، أو صينية الالتقاط، أو وحدة التراص، أو ناقل النقل الذي يمنع المواد الطويلة من الانحناء.
- التحكم: PLC وHMI الذي يحتفظ بالوصفة، ويحصي القطع، ويسجل الانحرافات، ويغذي خطوة العملية التالية.
هناك عادة واحدة تفصل بين المتاجر الدقيقة والمتاجر المزدحمة: فهي لا تخلط أبدًا بين طول القطع والطول النهائي. خذ حبالًا ذات ساقين، مسافة 4500 مم بين نقاط التحمل، مع وجود عين مضغوطة عند كل طرف وكشتبان داخل كل عين. تستهلك العين الحبل، ويضيف الكشتبان القطر، ويؤدي الضغط على الطويق إلى إطالة التجميع بكمية صغيرة ولكن قابلة للتكرار، عادةً بضعة ملليمترات على حبل بطول 16 مم. يجب أن يتضمن طول القطع المكتوب في أمر العمل تلك البدلات. المحلات التجارية التي تتعامل مع طول الرسم على أنه طول القطع تفقد الفرق مع معدل الرفض، وينمو معدل الرفض مع نمو قطر الحبل.
الوجبات الجاهزة الرئيسية: حدد دائمًا ما إذا كان الطول الموجود على الرسم هو الطول النهائي أم طول القطع، لأن هندسة العين وضغط الطويق سوف يمتصان عدة ملليمترات قبل اكتمال القاذفة.
المكونات الأساسية وكيف تقوم آلة القطع بالطول بعمل القطع
التغذية والقياس
ثلاثة أساليب قياس تهيمن على السوق. أبسطها هو الإيقاف النهائي الميكانيكي: حيث يقوم المشغل بتغذية المواد حتى تلمس لوحة ثابتة، ثم يتم قطعها. إنها رخيصة الثمن وقوية ودقيقة بشكل مدهش على المواد القصيرة والصلبة، ولكنها بطيئة وتعتمد على شعور المشغل. والثاني هو لفة تغذية مع التشفير. تضغط اللفة الصلبة على المادة، وتحسب الدورات وتحولها إلى طول. تعتمد الدقة على قطر اللفة، والتآكل والانزلاق، ولهذا السبب تقوم الآلات عالية الخدمة بطحن وإعادة اعتماد بكرات القياس الخاصة بها بدلاً من مجرد استبدال جهاز التشفير. والثالث هو تغذية مؤازرة مع تصحيح حلقة مغلقة، حيث تقوم وحدة التحكم بمقارنة الطول المطلوب مع الطول المقاس وتقليم القطعة التالية تلقائيًا.
يضيف الحبل السلكي متغيرًا رابعًا: التوتر. إذا تم سحب الحبل بقوة لتقويمه، فإن الطول المقاس هو طول ممدود. الافراج عن التوتر والقطعة قصيرة. يعد التوتر المستمر، الذي يتم تطبيقه بواسطة الفرامل الموجودة على حامل الدفع أو الأسطوانة الراقصة، أكثر أهمية من جهاز تشفير عالي الدقة.
خيارات رأس القطع
يحدد رأس القطع الطول الذي يمكنك حمله وحالة النهاية التي تقوم بتسليمها إلى المحطة التالية. يقارن الجدول أدناه الطرق المستخدمة في أغلب الأحيان في ورش معالجة الصفائح المعدنية والحبال. القيم هي نطاقات التخطيط الإرشادية؛ قم بتأكيدها مع مورد جهازك مقابل المواد والقطر الخاص بك.
| طريقة القطع | مادة | تحمل الطول النموذجي | حالة النهاية | أفضل ملاءمة |
|---|---|---|---|---|
| سوينغ شفرة القص | ورقة، شريط، لوحة تصل إلى سمك معتدل | ±0.5 إلى ±2 مم | نظيفة، لدغ طفيف، الحد الأدنى من التشوه | قطع الملف إلى خطوط الطول مع إنتاجية عالية |
| القص المقصلة | لوحة، شريط ثقيل | ±1 إلى ±3 مم | حافة مستقيمة، لدغ على الجانب السفلي | لوحة أكثر سمكًا، وسرعة أقل، وقوة التحمل |
| القص الدوار أو الطائر | قطاع مستمر | ±0.5 إلى ±1.5 ملم | حافة جيدة في السرعة | الخطوط التي لا يمكن أن تتوقف عند كل قطع |
| منشار القرص الكاشطة | حبل الأسلاك، كابل، شريط | ±5 إلى ±20 ملم | لدغ، حرارة، ضرر محتمل للخصلة | حجم منخفض، أقطار مختلطة، ورشة عمل عامة |
| قطع الحبل الهيدروليكي | حبل الأسلاك، كابل | ±2 إلى ±5 ملم | قطع نظيف، يجب ضبط الأطراف أو دمجها | محلات انتاج حبال |
| وحدة القطع والتفتق | حبل سلكي | ±2 إلى ±5 ملم plus a repeatable tip | طرف مخروطي مدمج يقاوم الاهتراء | الرافعات، والإنهاءات، وتطبيقات السحب |
هناك تفصيلان في هذا الجدول لهما تأثير مباشر على التكلفة. أولا، لدغ ليس مجرد مستحضرات التجميل. يؤدي وجود نتوء على طرف الحبل إلى إتلاف الجزء الداخلي من الطويق ويمكن أن يؤدي إلى قطع غلاف الختم، لذلك قد تكون هناك حاجة إلى خطوة إزالة الأزيز أو الصهر. ثانيا، الحرارة مهمة. يقوم القرص الكاشطة بتسخين الخيوط محليًا، وعلى الحبل المجلفن أو عالي الكربون، يمكن أن تقلل هذه الحرارة من القوة المحلية أو تلحق الضرر بطبقة الزنك. تقوم القاطعة الهيدروليكية بالقص عند درجة الحرارة المحيطة، وهذا هو أحد الأسباب لتفضيلها حيث يكون القطع قريبًا من جزء العمل من القاذفة.
التحكم والعد والتتبع
الضوابط الحديثة لا تتعلق بالقطع بقدر ما تتعلق بالإثبات. تقوم واجهة HMI الجيدة بتخزين الوصفات لكل منتج، وتحسب القطع الجيدة والمرفوضة، وتحذر عندما يتجاوز الانحراف في القطع العشرة الأخيرة نطاقًا محددًا، ويمكنها تصدير سجل لتدقيق العميل. إذا طلب عميلك إمكانية تتبع ملحقات الرفع، فسيكون إنتاج هذا السجل من وحدة التحكم في الماكينة أسهل بكثير من إنتاجه من ناقل الورق.
الوجبات الجاهزة الرئيسية: قم بشراء أداة القياس والتحكم في التوتر التي تحتاجها أولاً، ثم اختر رأس القطع، لأن القص الجيد خلف لفة التغذية المنزلقة لا يزال ينتج الخردة.
الأنواع الرئيسية لآلات القطع حسب الطول والأماكن التي تناسب كل منها
قطع لفائف لخطوط الطول للورقة واللوحة
هذا هو التفسير الكلاسيكي للكلمة الرئيسية. يجمع خط اللفائف بين جهاز فك اللف، وجهاز تسوية مع لفات متعددة، وحفرة حلقية أو راقصة، وتغذية مؤازرة، ومقص ومكدس. تتراوح سرعات الخط من بضعة أمتار في الدقيقة على لوحة سميكة إلى ما يزيد عن ستين على مقياس رفيع. يتم الحكم على الماكينة بناءً على التسطيح والتربيع ودقة الطول وجودة السطح. الاستثمار كبير، والمردود يعتمد على الحجم: هذه الخطوط تنتمي إلى مراكز الخدمة، وشركات تصنيع الأجهزة، ومنتجي لوحات البناء وليس إلى محلات العمل.
ماكينات قطع الحبال والكابلات حسب الطول
محطات قطع الحبال مدمجة بالمقارنة. يقوم حامل الدفع بتحرير البكرة، وتحتفظ الفرامل أو الراقصة بالشد، وتتتبع عجلة القياس الطول، وتقوم وحدة القطع أو القطع المستدق بإنتاج القطعة. نظرًا لأن الحبل مرن، فإن الأطوال المقطوعة الطويلة تحتاج إلى الدعم بدلاً من التقييد: حوض أو طاولة نفاذية تمنع القطعة من الجلد وتبقي النهاية في متناول اليد. يتم تحديد هذه الآلات عادةً من خلال نطاق قطر الحبل ونطاق الطول والتسامح والدورات في الساعة.
آلات القطع والتحضير النهائي المجمعة
تستخدم حصة متزايدة من إنتاج القاذفات وحدة واحدة تقطع الطول وتشكل النهاية في دورة واحدة. قد يتم دمج النهاية في طرف مضغوط، أو مدبب لتسهيل إدخالها في الطويق أو المقبس، أو تصليبها لتخفيف الضغط قبل إجراء المزيد من المعالجة. يؤدي الجمع بين الخطوتين إلى إزالة عملية المناولة، والأهم من ذلك، إزالة فرصة اهتراء نهاية الحبل بين المحطات.
معدات اللف والسداد
غالبًا ما يكون الجزء الأقل بريقًا من الخط هو الجزء الذي يحده. إن آلة اللف التي تعمل بالطاقة والتي تقوم بلف الحبل بالتساوي على الأسطوانة أو البكرة، ثم تقوم بفكه دون التواء، تحافظ على إمداد القاطع السفلي بتوتر ثابت. التخزين المؤقت غير المتساوي يخلق طفرات التوتر، ومسامير التوتر تخلق قطعًا قصيرة.
| فئة | مادة handled | نطاق الطول النموذجي | مستوى الأتمتة | حيث يسدد |
|---|---|---|---|---|
| قطع لفائف كاملة لخط الطول | الصلب، الألومنيوم، لفائف المغلفة | 300 ملم إلى 12000 ملم | عالية، مع التراص والتعبئة والتغليف | مراكز الخدمة ذات الحجم الكبير |
| خط لفائف مدمج | لفائف قياس رقيقة، شريط ضيق | 200 ملم إلى 6000 ملم | متوسط | ورش تصنيع صغيرة |
| محطة قطع الحبال | حبل الأسلاك، كابل, hose | 500 ملم إلى 100.000 ملم | متوسط, often manual handling | إنتاج حبال وتزوير |
| وحدة القطع والتفتق | حبل سلكي | 500 ملم إلى 60.000 ملم | متوسط to high | المحلات التجارية مع أوامر حبال متكررة |
| وحدة التدوير والسداد | حبل الأسلاك، كابل | أي، يدعم محطة القطع | منخفضة إلى متوسطة | أي متجر يتعامل مع بكرات كبيرة |
الوجبات الجاهزة الرئيسية: قم بمطابقة فئة الماكينة مع المواد والحجم الخاص بك بدلاً من ميزانيتك، لأن محطة قطع الحبال وخط قطع الملف حسب الطول يحلان مشكلات مختلفة حقًا.
دقة الطول مقابل الإنتاجية: ما تظهره الأرقام
دقة الطول هي الرقم الذي يحدد ما إذا كانت آلة القطع حسب الطول رخيصة أم باهظة الثمن طوال عمرها التشغيلي. يمكن أن تبدو أداة القطع التي تحمل ±1 مم والقاطعة التي تحمل ±20 مم متشابهتين في عرض الأسعار، إلا أنهما تنتجان معدلات خردة مختلفة تمامًا بنفس الترتيب. لا تقل أهمية الإنتاجية، لأن الآلة البطيئة تدفع تكلفة العمالة إلى كل قطعة وتطيل وقت التسليم. ولجعل المقايضة مرئية، يرسم الرسم البياني أدناه الإنتاجية الإرشادية مقابل انحراف الطول لخمسة إعدادات قطع موجودة في محلات الرافعات وورش المعادن الخفيفة. الأرقام عبارة عن قيم تخطيطية مجمعة من مواصفات الماكينة النموذجية وممارسات المتجر العادية، وليست أداءً مضمونًا لأي طراز محدد، لذا استخدمها كنقطة بداية لتجاربك الخاصة. قارن شكل الأشرطة بدلاً من الأرقام الدقيقة، ثم اسأل أي شريط تقع عليه عمليتك الحالية.
يوضح الشريط الأول سبب بقاء القطع اليدوي فقط في الأعمال المختلطة ذات الحجم المنخفض. عند إجراء ما يقرب من خمسة وعشرين عملية قطع في الساعة باستخدام شريط قياس ومنشار جلخ، تكون تكلفة العمالة لكل قطعة مرتفعة، ويعني نطاق الانحراف الذي يبلغ حوالي عشرين ملم أن أي حبال ذات متطلبات طول ضيقة ستحتاج إلى إعادة صياغة. يُظهر الشريط الثاني أول خطوة حقيقية للأعلى: توقف ميكانيكي خلف مقص متأرجح يزيل شريط القياس من الحلقة، ويضاعف الناتج أربع مرات تقريبًا، ويقلل الانحراف إلى ملليمتر واحد. العديد من ورش العمل الصغيرة تجد هذه النقطة حيث تتوقف الدقة عن كونها عنق الزجاجة.
الشريط الثالث هو المكان الذي تميل فيه متاجر حبال الإنتاج إلى الجلوس. تصل عجلة القياس التي يتم تغذيتها بالتشفير مع قاطعة الحبال الهيدروليكية إلى حوالي مائتين وخمسين عملية قطع في الساعة وتحمل ما يقرب من ثلاثة ملليمترات، وهو ما يكفي لمعظم الرافعات والإنهاءات للأغراض العامة. يمثل الشريط الرابع السقف على خط الملف: يمكن لتغذية مؤازرة ذات مقص دوار أن تمر أربعمائة قطعة في الساعة وتثبت حوالي ملليمتر واحد، لكن هذه الدقة تفترض شريطًا مسطحًا ومتسقًا وتوترًا متحكمًا وقصًا نظيفًا، وهي ظروف نادرًا ما يوفرها الحبل. يظهر الشريط الخامس تسوية متعمدة. إن إضافة محطة القطع والتناقص يكلف بعض الإنتاجية، لأن كل قطعة تحتاج إلى عملية ثانية داخل نفس الدورة، ومع ذلك يبقى الانحراف في الداخل حوالي ملليمتر ونصف ويصل نهاية الحبل إلى المكبس جاهزًا للاستخدام.
إذا قرأنا معًا، فإن القضبان تمثل ثلاث نقاط عملية. أولا، الدقة والسرعة ليست تجارة مباشرة. إن القفز من العمود الأول إلى الشريط ثلاثة يضاعف الناتج عشرة أضعاف مع تشديد التسامح، لأن كلا المكاسب تأتي من إزالة الحكم اليدوي وليس من القطع بقوة أكبر. ثانيًا، أكبر تحسين فردي لمعظم المتاجر ليس شفرة أسرع ولكن نظام قياس وتوتر أفضل، لأن هذا هو ما يحول سلوك الشريط الأول إلى سلوك الشريط الثالث. ثالثًا، يوضح الشريط الأخير أنه يجب احتساب الإعداد النهائي كجزء من عملية القطع. إن المتجر الذي يقطع بدقة ثم يتلف النهاية أثناء المناولة، يقوم ببساطة بنقل الخردة إلى اتجاه مجرى النهر، عادةً إلى المحطة الأكثر تكلفة في المصنع.
يعتمد مكان الانحراف الفعلي في ورقة التكلفة الخاصة بك على عدد عيون القاذفة. تمتص المعلاق ذو الساق الواحدة والعين المضغوطة بضعة ملليمترات دون شكوى. تضاعف مجموعة الرافعات ذات الساقين أو الأربعة أرجل الخطأ: يمكن لساقين مقطوعتين عند زائد ثمانية ملليمترات واثنتين عند سالب ثمانية ملليمترات أن تضع الوصلة الرئيسية خارج المربع وتفرض إعادة تشكيل المجموعة بأكملها بدلاً من قطعة واحدة. بالنسبة للتجميعات، فإن القاعدة المفيدة هي الحفاظ على تفاوت القطع عند ربع تفاوت الطول النهائي المسموح به تقريبًا، بحيث يكون لخطوات الضغط والتسوية والقياس في اتجاه مجرى النهر مساحة للتحرك دون خرق الرسم. تشرح هذه القاعدة وحدها سبب دفع محلات التجميع مقابل تغذية جهاز التشفير حتى عندما يكون التوقف الميكانيكي قد اجتاز فحص المادة الأولى من الناحية الفنية.
الوجبات الجاهزة الرئيسية: عادةً ما يؤدي تحسين نظام القياس والشد إلى شراء المزيد من الدقة والإنتاجية في نفس الوقت، في حين أن الشفرة الأكبر وحدها لا تشتري أيًا منهما.
نقاط التحديد: كيفية تحديد آلة القطع حسب الطول
المواد والقطر والبناء
ابدأ بأسوأ حالة قد تواجهها على الإطلاق، وليس بالمتوسط. إن بناء الحبل مهم بقدر قطره: فالحبل الليفي الأساسي مقاس 6 × 19 يتصرف بشكل مختلف عن الحبل المضغوط مقاس 6 × 36 أو الحبل المقاوم للدوران، كما أن الآلة ذات الحجم الأسهل ستواجه أصعبها. في خطوط الملف، تحدد قوة الخضوع والسمك حمولة القص، ويتطلب الشريط النابض عالي القوة قوة تثبيت أكبر من الفولاذ الطري من نفس المقياس.
نطاق الطول والتسامح
اكتب التسامح كنطاق، وليس كرقم واحد، وحدد ما إذا كان ينطبق على طول القطع أو الطول النهائي. تقرأ المواصفات المفيدة شيئًا مثل: طول القطع من 800 مم إلى 12000 مم، والتسامح ±3 مم على الأطوال التي تزيد عن 2000 مم، وفحص المادة الأولى لكل رمز منتج جديد. من المستحيل قبول أو رفض الصياغة الغامضة مثل "القطع الدقيق" عند التشغيل.
حالة النهاية وماذا يحدث بعد ذلك
اسأل المحطة التالية عما تحتاجه. يريد مشغل الصحافة الذي يقوم بتركيب حلقة من الألومنيوم الحصول على نهاية مدمجة وغير قابلة للتآكل تنزلق دون التمزق. قد تحتاج عملية التوصيل إلى نهاية مدببة. قد تحتاج عملية اللحام أو التطريق إلى وجه مربع خالٍ من النتوءات. إن تحديد الحالة النهائية في مرحلة الشراء أرخص بكثير من اكتشافها أثناء التشغيل.
الإنتاجية والأتمتة والبصمة
احسب الإنتاجية التي تحتاجها فعليًا عن طريق قسمة القطع السنوية على الساعات المتاحة، ثم أضف نسبة 30% من الإرتفاع. حدد مقدار المعالجة التي تريد أتمتتها: إعداد الطول التلقائي، والعد التلقائي، والتكديس أو اللف التلقائي، والرفض التلقائي للقطع التي لا تتحملها، كلها تعمل على تقليل العمالة ولكنها تضيف التزامات التكلفة والصيانة. تحقق من البصمة ومتطلبات الأساس مبكرًا، لأن الطاولة الطويلة تحتاج إلى مساحة أرضية لا تحتاجها المحطة المدمجة.
الخدمة وقطع الغيار والوثائق
تعتبر آلة القطع حسب الطول من الأصول طويلة العمر والتي يتم الحكم عليها على مدار عقد من الزمن. اطلب قائمة أجزاء التآكل، والعمر المتوقع للشفرات أو القوالب، والمهلة الزمنية لاستبدال لفة القياس أو الصمام الهيدروليكي، وما إذا كان من الممكن عمل نسخة احتياطية لبرنامج التحكم واستعادته محليًا. قائمة مرجعية قصيرة لمرحلة الاستفسار:
- المادة وقطرها أو سمكها في أسوأ الأحوال.
- نطاق طول القطع ونطاق التسامح.
- الحالة النهائية المطلوبة وعملية المصب.
- قطعة في الساعة وساعات لكل وردية.
- مستوى مهارة المشغل ولغة التحكم المفضلة.
- تتوفر إمدادات الطاقة والمساحة الأرضية ومعدات الرفع.
- قطع الغيار والتدريب وشروط الضمان مكتوبة.
الوجبات الجاهزة الرئيسية: حدد المادة الأسوأ، ونطاق التسامح، والشرط النهائي المطلوب كتابيًا، لأن هذه البنود الثلاثة تحدد ما إذا كانت الآلة ستجتاز القبول أم لا.
القص والتفتق والضغط: سير عمل حبل الأسلاك
بالنسبة لإنتاج الرافعات والتجهيزات، فإن آلة القطع حسب الطول عبارة عن حلقة واحدة في سلسلة قصيرة، ولا تعمل السلسلة إلا عندما يتم تصميم كل حلقة للحلقات الأخرى. يبدو سير العمل العملي، باستخدام المعدات التي صنعتها شركة تصنيع متخصصة في آلات معالجة الحبال السلكية، هكذا.
الخطوة الأولى: السداد والبكرة
تحتاج البكرات الكبيرة إلى تفكيك متحكم فيه. تقوم آلة اللف التي تعمل بالطاقة بلف الحبل بالتساوي على الأسطوانة أو البكرة وتدفعه دون إحداث أي التفاف، مما يحافظ على ثبات التوتر في عجلة القياس. غالبًا ما تحتفظ المتاجر التي تتعامل مع أحجام متعددة من الحبال بوحدة لف وسداد واحدة كحاجز بين المتجر ومحطة القطع.
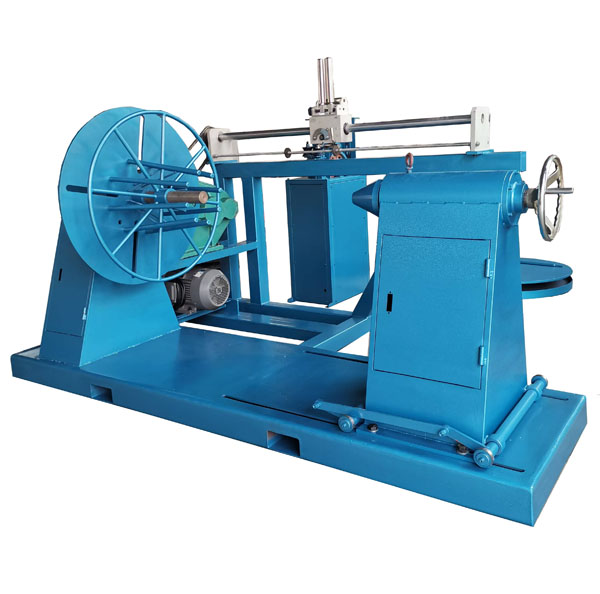 ماكينات لف الحبال السلكية XT-1600 آلة لف الحبال السلكية هي جهاز يستخدم لف أو فك الحبال. إنه يتيح التشغيل الميكانيكي لللف أو تحرير حبال الأسلاك الفولاذية، مما يحسن العمل... عرض المنتج →
الخطوة الثانية: قطع الطول وتضييق النهاية
تقوم محطة القطع بقياس الحبل، وتقصه بشكل نظيف وتشكيل النهاية. يؤدي القطع والتناقص التدريجي في آلة واحدة إلى إزالة خطوة المعالجة وإنتاج طرف مضغوط يقاوم الاهتراء، وهو أمر مهم عندما يجب أن تمر النهاية عبر حلقة أو مقبس أو عين ضيقة. يتم تخزين إعدادات الطول لكل منتج، لذلك يمكن إنتاج طلب متكرر دون إعادة القياس من البداية.
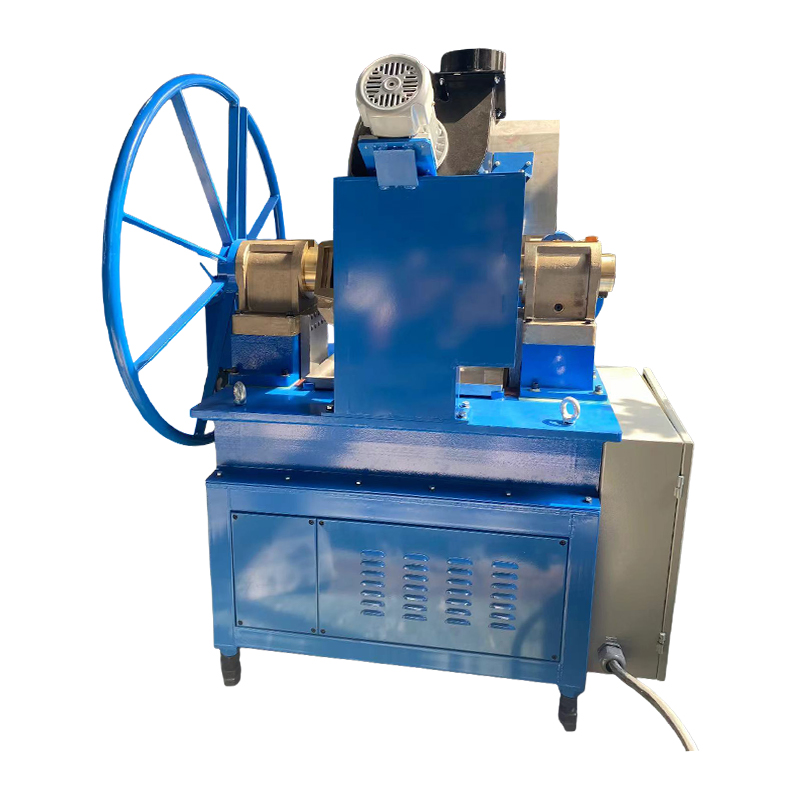 آلة قطع واستدقاق حبل الأسلاك RDQ-1012 آلات قطع وتقطيع حبال الأسلاك الفولاذية من سلسلة RDQ، مع سرعة ذوبان عالية وسهلة التشغيل، قابلة للتطبيق لصهر الحبال الفولاذية ذات الأبعاد المختلفة، مثل... عرض المنتج →
الخطوة الثالثة: قم بتركيب الأجهزة واضغط
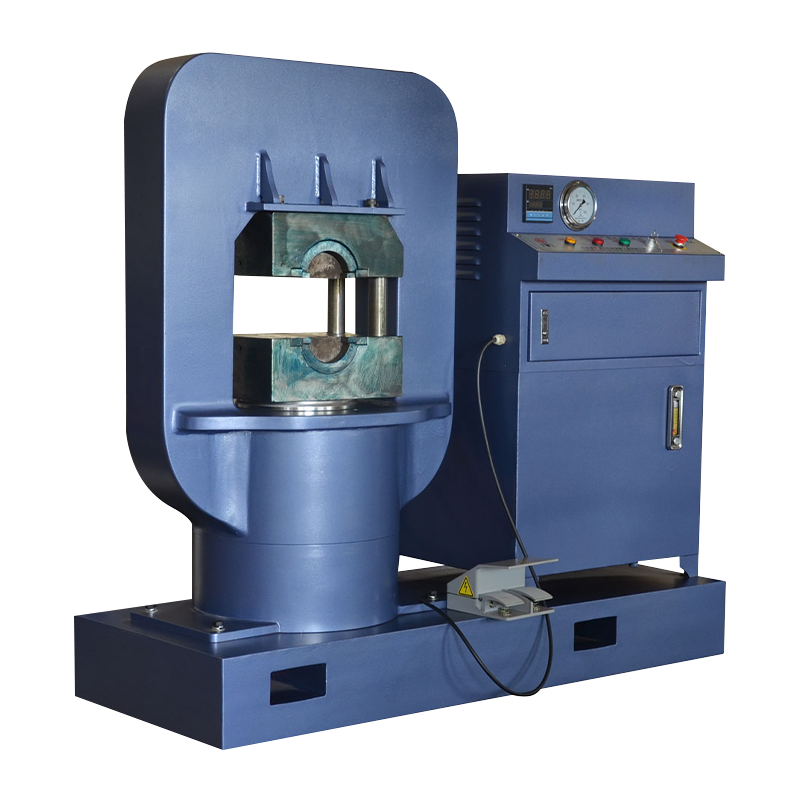
مع ضبط الطول وإعداد النهاية، يدخل الحبل في مكبس مع حلقة من الألومنيوم أو حلقة فولاذية أو كشتبان أو طرف تأرجح. يجب أن تكون حمولة الصحافة مطابقة للتركيب وقطر الحبل؛ الضغط القليل جدًا يترك الاتصال مفككًا، ويشوه الحبل كثيرًا. عادةً ما يتم اختيار مكبس إطار السلة للأعمال الثقيلة، بينما تناسب ماكينة الإطار C محطات العمل ذات القطر الأصغر والأضيق.
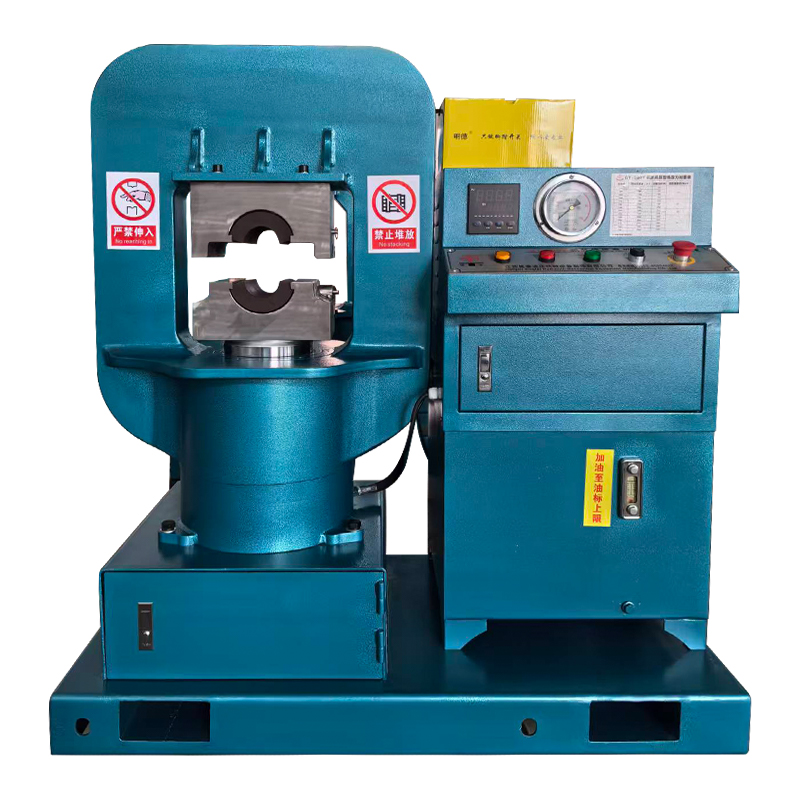 آلة الضغط GT-300 لحبال الأسلاك (إطار السلة) آلة ضغط حبل السلك GT-300 هي للضغط على حجم صغير من حبل السلك من 6 مم إلى 30 مم. عرض المنتج →
الخطوة الرابعة: الفحص ووضع العلامات والتسجيل
يتم قياس القطعة النهائية وفقًا للرسم، ويتم فحص الاتصال، ويوضع الرقم التسلسلي والطول والتاريخ على علامة أو في سجل الإنتاج. نظرًا لأنه تم تسجيل أطوال القطع في محطة القطع، فإن أي انحراف يتم اكتشافه عند الفحص النهائي يمكن إرجاعه إلى إعداد محدد للآلة بدلاً من سؤال عام يتعلق بمهارة المشغل.
هناك ملحقان يستحقان الذكر لأنهما حيث يلتقي القطع بمسار التحميل. تعتبر الحلقات المصنوعة من الألومنيوم مثل نمط DIN 3093 وأكمام الساعة الرملية من المواد الاستهلاكية التي تشتريها معظم متاجر الرافعات باستمرار، كما تحمي الكشتبانات العين من التآكل. عندما تأتي آلة القطع وآلة الضغط وهذه التركيبات من نفس المصدر، تكون التفاوتات المسموح بها متطابقة بالفعل، مما يزيل مصدرًا مشتركًا للمواد الأولى المرفوضة.
الوجبات الجاهزة الرئيسية: تعامل مع القطع والتضييق والضغط كعملية واحدة بدلاً من ثلاث عمليات شراء، لأن جودة الاتصال تعتمد على الطول والحالة النهائية المنتجة في المنبع.
الصيانة والسلامة لمعدات القطع حسب الطول
فحوصات يومية وأسبوعية
معظم الانجرافات الطويلة يمكن الوقاية منها ورخيصة الثمن للتوقف. يغطي الروتين القصير كل ذلك تقريبًا:
- افحص عجلة القياس بحثًا عن التآكل والحطام المدمج وضغط التلامس الصحيح في بداية كل نوبة عمل.
- تحقق من القطعة الأولى من كل أمر جديد باستخدام شريط أو مسماك، وقم بتسجيل القراءة.
- افحص الشفرة أو القالب أو القص بحثًا عن الرقائق والتقريب والتخليص الصحيح مرة واحدة في الأسبوع.
- التحقق من مستوى الزيت الهيدروليكي ودرجة الحرارة وحالة الفلتر أسبوعيًا؛ استبدال المرشحات إلى الفاصل الزمني للشركة المصنعة.
- تأكد من أن مكابح الدفع أو أن الراقصة تحافظ على توتر ثابت، وليس فقط تمسك البكرة بثبات.
- اختبار التوقف في حالات الطوارئ وجميع الحراس قبل بدء المناوبة، وليس مرة واحدة في الشهر.
الشفرة والموت والعناية الهيدروليكية
تتآكل حواف القطع بطريقة يمكن التنبؤ بها: ينمو النتوء، ويستغرق القطع وقتًا أطول، ويتسع طول الانتشار. قم بالاستبدال أو إعادة الشحذ قبل أن يصل السبريد إلى نطاق التسامح، وليس بعد شكوى العميل. في الآلات الهيدروليكية، تعد نظافة الزيت العامل الأكبر في عمر الصمام، لذا حافظ على نظافة نقطة التعبئة، واستخدم درجة الزيت المحددة، وتجنب تشغيل المضخة عند درجة حرارة عالية لفترات طويلة. يجب فحص قوالب نمط مكابح الضغط المستخدمة في الضغط على الحبل للتأكد من عدم وجود تشققات في نصف القطر، نظرًا لأن القالب المتشقق ينقل هذا الشكل إلى كل اتصال لاحق.
أساسيات السلامة
تعمل معدات القطع حسب الطول على تخزين الطاقة مرتين، في المادة وفي المكونات الهيدروليكية. أبقِ يديك خلف الحراس، واستخدم أدوات الضغط بدلاً من المشغل الثاني للتحكم في المادة، ولا تصل مطلقًا إلى مسار القص لقطع قصير. يضيف الحبل مخاطره الخاصة: يمكن أن تتسبب الأطراف المقطوعة في حدوث تهيج، ويمكن أن يتحرر الالتواء المخزن فجأة، وينتج عن القطع الكاشطة شرارات وغبار يحتاج إلى الاستخراج. تعتبر الملابس الفضفاضة والقفازات بالقرب من لفة قياس دوارة أو أسطوانة تترنح مصدرًا معروفًا للإصابة. قم بإغلاق الطاقة وتحرير الضغط المخزن قبل أي تغيير للشفرة، وحافظ على المنطقة خلف طاولة التنفيذ نظيفة بحيث لا يمكن للقطع الطويلة أن تضرب أحد المارة.
الوجبات الجاهزة الرئيسية: تمثل حالة لفة القياس وخلوص الشفرة ونظافة الزيت الهيدروليكي معظم الدقة والموثوقية التي ستحصل عليها من ماكينة القطع حسب الطول.
شراء آلة القطع حسب الطول: التكلفة والمخاطر والتحقق من الموردين
سعر الشراء هو أصغر رقم في الحساب بأكمله. التكلفة الحقيقية لآلة القطع حسب الطول هي سعر الشراء بالإضافة إلى الخردة وإعادة العمل ووقت التوقف عن العمل وقطع الغيار والعمالة اللازمة لتشغيلها بالدقة التي يطلبها عملاؤك. يمكن للآلة التي تكون أرخص بنسبة عشرين بالمائة ولكنها تحمل نصف التسامح أن تكلف أكثر في غضون عام على أحجام الطلب التي تزيد عن بضع مئات من القطع.
قرر أولاً من الذي تشتري منه وما يعنيه ذلك بالنسبة للدعم. تتحكم الشركة المصنعة في التصميم والحزمة الهيدروليكية وأجزاء التآكل، ويمكنها عادةً الإجابة على أسئلة التسامح من خلال بيانات الاختبار من الأرضية الخاصة بها. قد يقدم تاجر الجملة سعرًا رئيسيًا أقل وكتالوجًا أوسع، ولكن الإجابة الفنية التي تحصل عليها قد تكون على بعد خطوة واحدة من الأشخاص الذين يصنعون الآلة. لا يكون أي من الطريقين خاطئًا تلقائيًا، ولكن يجب أن تختلف الأسئلة التي تطرحها. من الشركة المصنعة، اطلب تقرير اختبار المادة الأولى عن المواد المشابهة لموادك، والتفاوتات المسموح بها، وقابلية تكرار الجهاز خلال نوبة العمل. من تاجر الجملة، اسأل عن المصنع الذي يقوم ببناء الوحدة، ومن يقوم بتزويد نظام التحكم، وأين يتم تخزين قطع الغيار.
قبل التوقيع، وافق على اختبار القبول. النسخة الأنظف بسيطة: أرسل المواد الخاصة بك إلى المورد، وحدد ثلاثة أطوال، واطلب خمسين قطعة متتالية لكل طول، واطلب تقرير الانحراف بالمتوسط والمدى. إذا لم يقم المورد بإجراء الاختبار، فإن هذا الصمت هو الحل. إلى جانب الاختبار، قم بإصلاح ما يلي في العقد: أسعار قطع الغيار للسنوات الثلاث الأولى، وتسليم دليل قطع الغيار بالكامل ومخطط الأسلاك، وساعات التدريب لاثنين من المشغلين، وشروط الضمان بما في ذلك المكونات الهيدروليكية، ووقت الاستجابة لزيارة الخدمة.
وأخيرا، التخطيط للتكامل. تعد بيانات طول القطع أكثر قيمة عندما تتدفق إلى المحطة التالية، سواء كانت عبارة عن مكبس أو وحدة مستدقة أو قائمة تعبئة. عادةً ما تكتشف المتاجر التي تسجل أطوال القطع والأطوال النهائية بشكل منفصل خلال الأشهر الثلاثة الأولى إزاحة منتظمة، غالبًا ما تكون من 2 إلى 8 ملم، والتي يمكن تعويضها مرة واحدة ثم نسيانها. غالبًا ما يدفع تمرين القياس الفردي هذا تكاليفه قبل انتهاء أي فترة ضمان.
الوجبات الجاهزة الرئيسية: تتطلب إجراء اختبار المادة الأولى على المواد الخاصة بك مع تقرير انحراف مكتوب، لأن هذه الوثيقة الفردية تكشف المزيد عن المورد أكثر من أي مواصفات كتالوج.
الأسئلة المتداولة حول ماكينات القطع حسب الطول
ما هو استخدام آلة القطع الطولي؟
إنه يحول المواد المستمرة إلى قطع مقاسة. على الصفيحة واللوحة، يتم فتح خط قطع الملف حسب الطول، وتسوية وقص الفراغات. على الحبل السلكي أو الكابل أو الخرطوم، تقوم آلة القطع حسب الطول بقياس الطول وتنتج طرفًا مُجهزًا جاهزًا للطويق أو المقبس أو الطرف.
ما مدى تحمل الطول الذي يمكن للآلة قطعه حسب الطول؟
تقريبًا، يحمل الإعداد اليدوي بمنشار جلخ زائد أو ناقص عشرين ملمًا، والتوقف الميكانيكي بمقص يحمل حوالي ثمانية ملليمترات، وتغذية التشفير مع قاطع هيدروليكي تحمل حوالي ثلاثة ملليمترات، ويمكن للتغذية المؤازرة بمقص دوار أن تحمل حوالي ملليمتر واحد على شريط ثابت. يقع الحبل بشكل عام في الطرف الأكثر مرونة من هذا النطاق لأن التوتر والالتواء يؤثران على القياس.
هل يمكن لآلة واحدة قطع كل من الصفائح المعدنية والحبال السلكية؟
ليس على ما يرام. تعتمد خطوط الألواح على شريط مسطح يمر عبر اللفات والمقص، بينما تحتاج محطات الحبال إلى التحكم في التوتر، وسطح قياس دائري وقاطع يلتقط الخيوط بدلاً من تسطيح الشريط. إن شراء وحدة تسوية يعني عادةً الاحتفاظ بتسامح فضفاض على كلتا المادتين.
لماذا يختلف طول القطع من قطعة إلى أخرى؟
الأسباب المعتادة هي قياس انزلاق اللفة أو التآكل، والتوتر غير المتناسق بين الدفع والقاطع، والمواد المخزنة على البكرة مع الالتواء، وتآكل الشفرة الذي يسمح للحبل بالتحرك قبل اكتمال القطع. تحقق من حالة الشد واللف أولًا، نظرًا لأن هذين الأمرين يمثلان معظم الاختلافات.
هل أحتاج إلى آلة منفصلة لتضييق نهاية الحبل؟
ليس بالضرورة. تقوم وحدات القطع والتناقص المجمعة بتنفيذ كلتا العمليتين في دورة واحدة، مما يوفر عملية المعالجة ويمنع النهاية من الاهتراء بين المحطات. إذا كنت تمتلك قاطعًا بالفعل، فيمكن إضافة وحدة التلدين أو الصهر والتضييق المستقلة كخطوة ثانية.
كم مرة يجب استبدال الشفرة أو القالب؟
استبدل أو أعد شحذها عندما ينمو الغضروف بشكل ملحوظ، أو عندما يزيد وقت القطع، أو عندما يصل الطول المنتشر على مجموعة من القطع إلى نصف نطاق التسامح تقريبًا. بالنسبة للإنتاج عالي التحمل، يعني هذا عادةً إجراء فحص مجدول كل أسبوع بدلاً من انتظار الفشل.
هل القاطع الهيدروليكي أفضل من المنشار الكاشطة للحبل السلكي؟
بالنسبة لأعمال حبال الإنتاج، عادة نعم. يقوم القاطع الهيدروليكي بالقص عند درجة الحرارة المحيطة ويترك نهاية أكثر نظافة دون حدوث ضرر حراري محلي للحبل المجلفن أو عالي الكربون. يظل المنشار الكاشط مفيدًا للأقطار المختلطة والقطع والمواد التي يمكن التخلص منها لمرة واحدة حيث يمكن إزالة نتوءات بعد ذلك.
ما الذي يجب علي التحقق منه قبل قبول التسليم؟
قم بإجراء اختبار المادة الأولى على المواد الخاصة بك، وقم بقياس خمسين قطعة متتالية لكل طول محدد، وتحقق من تقرير الانحراف، وتحقق من عمل الحراس ومحطات التوقف في حالات الطوارئ، وتأكد من وصول قطع الغيار والأدلة، وقم بتدريب اثنين على الأقل من المشغلين قبل مغادرة المورد للموقع.
هل يمكن دمج آلة القطع الطولي مع المكبس؟
نعم، وغالبا ما يكون الأمر يستحق القيام به. إن تغذية أطوال القطع مباشرة إلى محطة الضغط تقلل من المعالجة المزدوجة وتحافظ على التحكم في الحالة النهائية. الشرط الرئيسي هو وجود مخزن مؤقت بحيث لا يؤدي التوقف القصير عند أي من الجهازين إلى إيقاف الجهاز الآخر.
الوجبات الجاهزة الرئيسية: تعود معظم مشكلات طول القطع إلى التحكم في التوتر وقياس حالة اللفة، وليس إلى الشفرة نفسها.
اكتشف المزيد
إذا كنت تخطط لمحطة قطع أو استبدال آلة لم تعد تحمل التسامح، فمن المفيد العمل بشكل عكسي من التجميع النهائي. حدد الطول النهائي، واطرح بدلات العيون والضغط، واضبط تفاوت القطع عند ربع تفاوت الرسم تقريبًا، وعندها فقط اختر الماكينة. هذا التسلسل يبقي القرار على أرض قابلة للقياس ويجعل اختبار القبول مباشرًا.
الوجبات الجاهزة الرئيسية: ابدأ من التجميع النهائي، ثم عد إلى طول القطع، واترك هذا الرقم هو الذي يحدد مواصفات الماكينة.
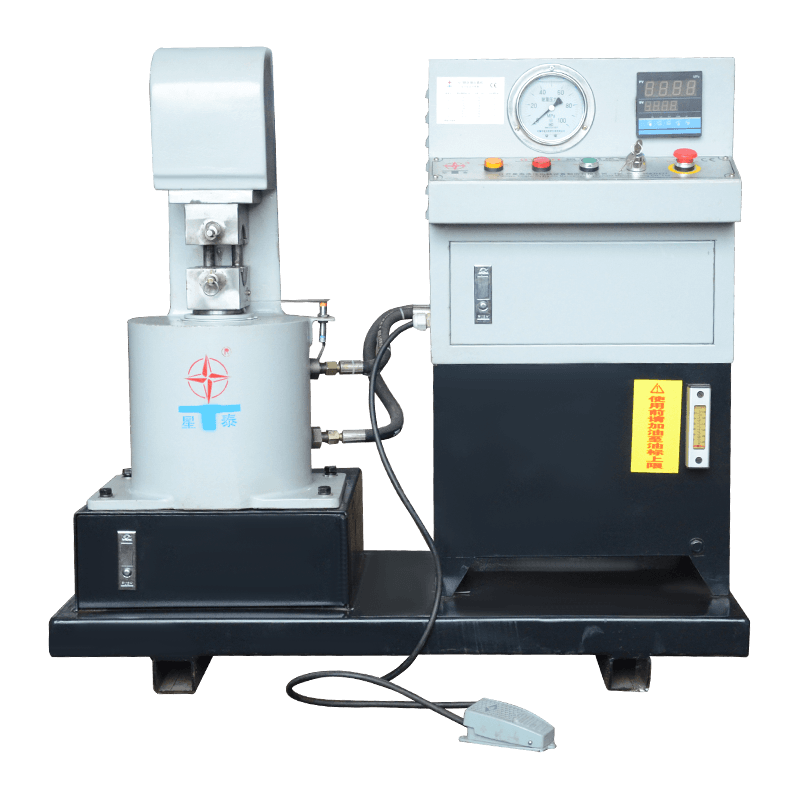
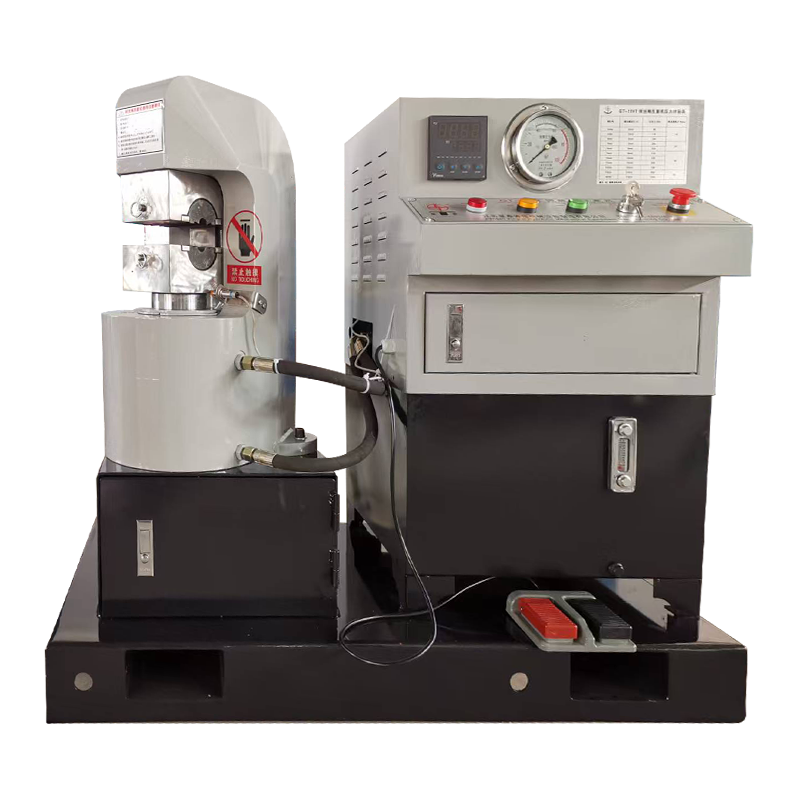
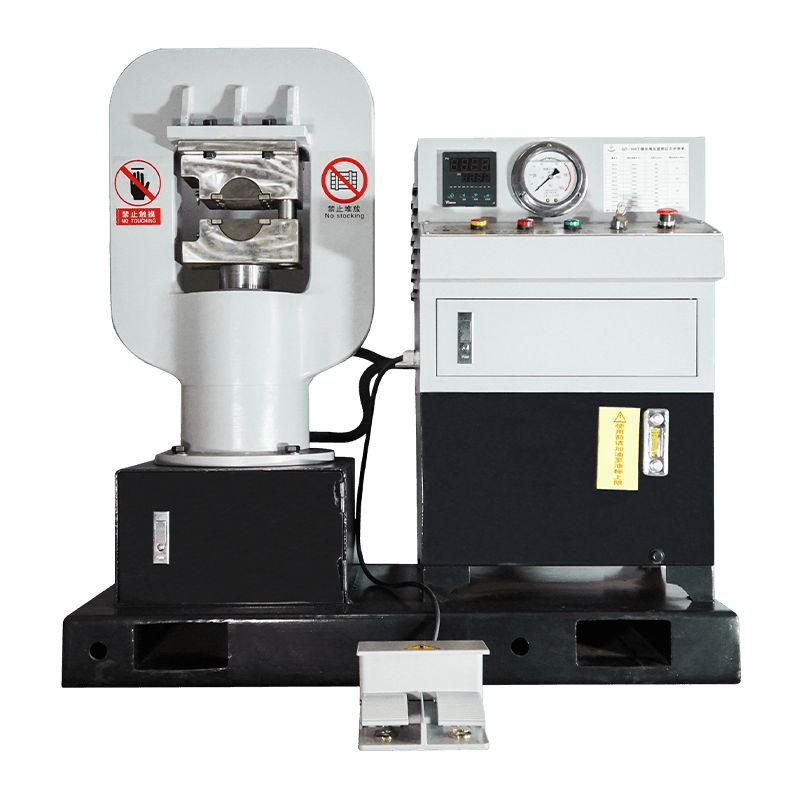
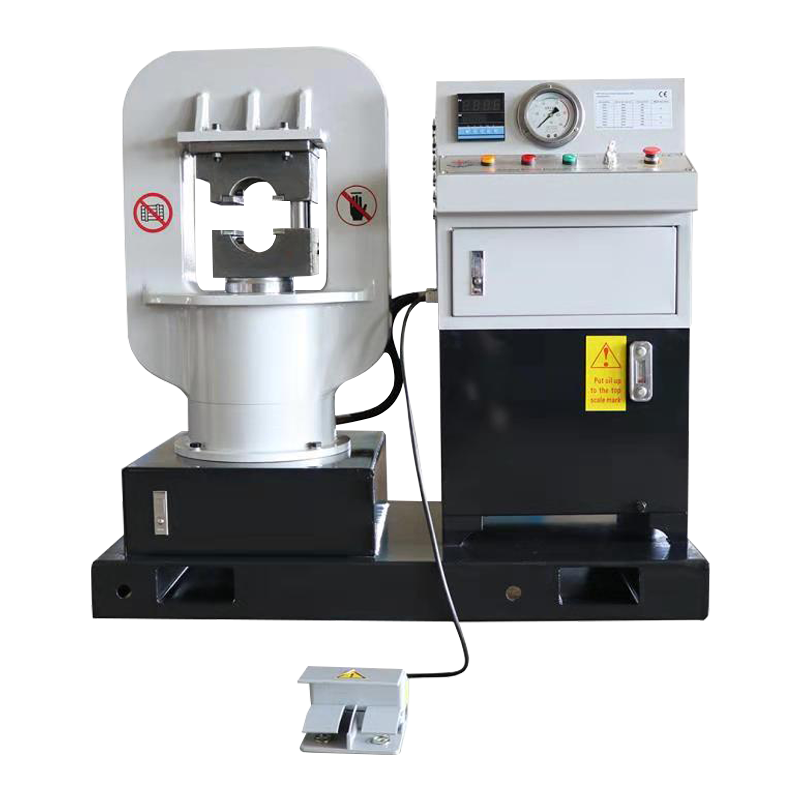
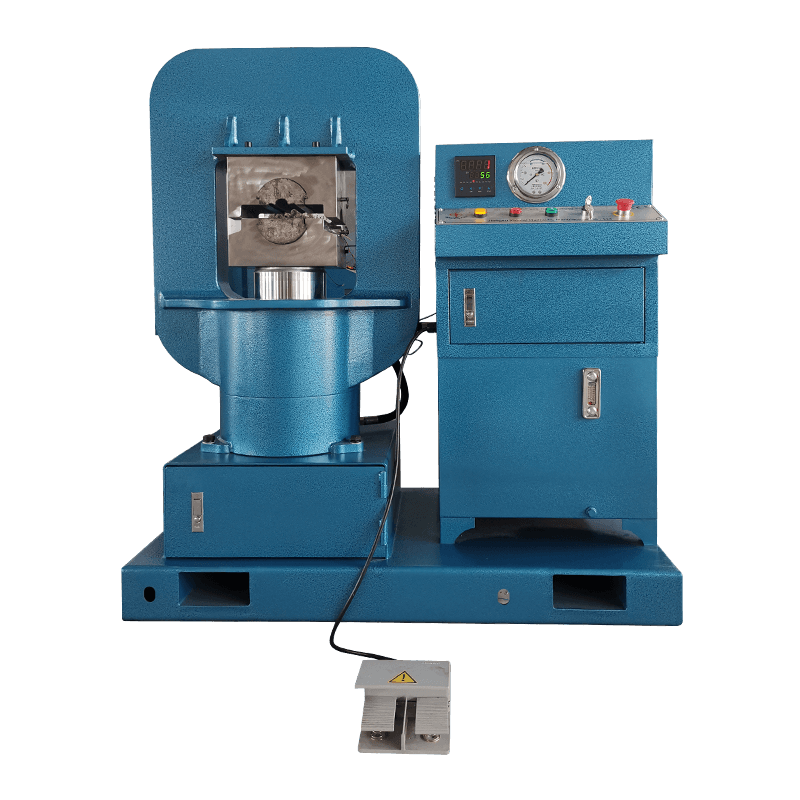
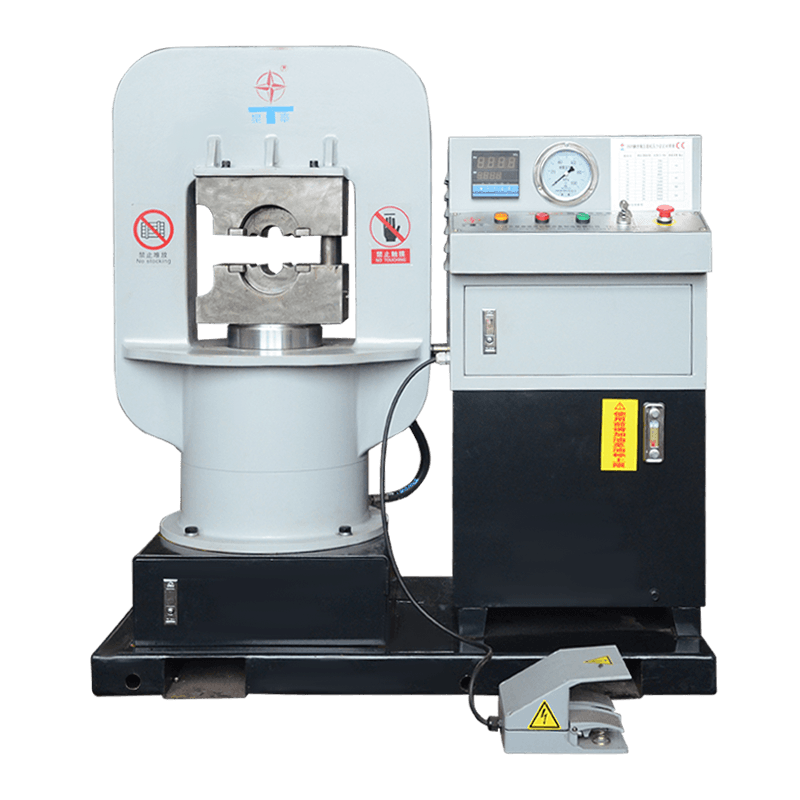
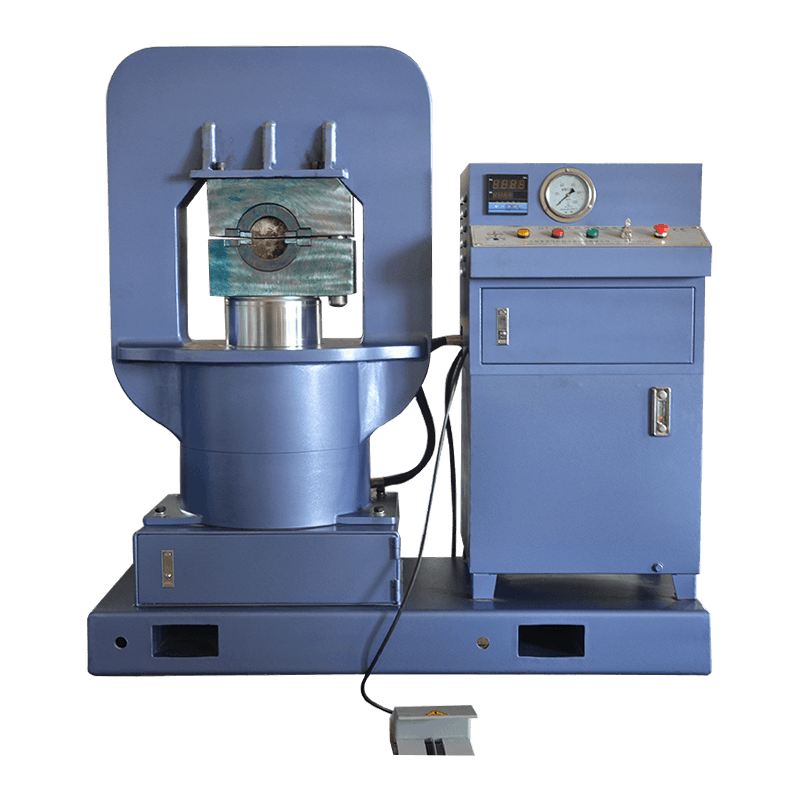
إذا كنت بحاجة إلى معدات هيدروليكية مخصصة أو استشارة فنية، يرجى لا تتردد في الاتصال بفريق المبيعات والهندسة في شينغتاي.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 لا. 3 طريق لونجانج، شارع ميناء جاوجانج، مدينة تايتشو، الصين.
حقوق الطبع والنشر © شركة جيانغسو شينغتاي للتصنيع الهيدروليكي المحدودة جميع الحقوق محفوظة. مصنّعو الآلات الهيدروليكية حسب الطلب مصنع الجملة لمكابس كبس الحبال السلكية