 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
حاملات التلدين لآلات لف الأسلاك: دليل الأنواع والاختيار والصيانة
رفضت إحدى شركات معالجة الحبال السلكية في جنوب شرق آسيا مؤخرًا ما يقرب من 30 بالمائة من الدفعة الملدنة لأن الملفات كانت ملتصقة ببعضها البعض وتعرضت الطبقات الخارجية للخدش بشكل لا يمكن إصلاحه. كان شكل الفرن صحيحًا، وكان الجو الوقائي مستقرًا، وكان وقت الدورة مطابقًا لمواصفات المادة. العيوب لم تأت من المعالجة الحرارية نفسها. لقد جاءوا من حاملات التلدين لآلات لف الأسلاك التي كانت تحمل الملفات أثناء الدورة.
إن حاملات التلدين الخاصة بآلات لف الأسلاك ليست عبارة عن صناديق سلبية تقوم فقط بنقل الملفات إلى الفرن. إنها تتحكم في مقدار التلامس الذي يحدثه سطح السلك مع الهياكل الفولاذية، ومدى حرية دوران جو الفرن بين الطبقات، ومدى توزيع الوزن بالتساوي، ومدى سوء الاستخدام الميكانيكي الذي تتعرض له حواف الملف أثناء التحميل والتفريغ. في عملية التلدين على دفعات، يعد تصميم الناقل أحد أكثر المتغيرات المباشرة التي يمكن للمصنع تغييرها للتخلص من عيوب الالتصاق والخدش دون لمس إعدادات الفرن.
تشرح هذه المقالة ماهية ناقلات التلدين، ولماذا تسبب أو تعالج عيوب التلدين الدفعية الأكثر شيوعًا، وأنواع الناقلات والمواد المتوفرة، وكيفية اختيار الناقلات ودمجها وصيانتها بحيث تعمل بشكل ثابت على مدار سنوات من الخدمة. كما أنه يربط قرارات الناقل بخط معالجة الأسلاك الأوسع، بما في ذلك معدات اللف، واللف، وتليين نهاية الحبال السلكية.
منذ عام 1992، قامت شركتنا بتصنيع معدات معالجة الحبال السلكية، بما في ذلك آلات تليين حبل الأسلاك الفولاذية، آلات اللف، آلات الضغط الهيدروليكي، والملحقات المطابقة، للعملاء في أكثر من اثنتي عشرة دولة. تعكس الإرشادات الواردة في هذه المقالة الأنماط الميدانية التي لاحظناها عندما تقوم المعالجات بدمج خطوط تلدين الملفات الخاصة بها مع عمليات التلدين النهائي والتشطيب.
حاملات التلدين لآلات لف الأسلاك: التعريف والدور في التلدين على دفعات
حامل التلدين عبارة عن سلة أو صينية أو إطار أو أداة تثبيت قابلة لإعادة الاستخدام تدعم ملفات الأسلاك أثناء التلدين الدفعي. إنها تحافظ على هندسة الملف سليمة، وتفصل الطبقات المتجاورة بحيث لا يتم لحام أسطح الأسلاك معًا، وتسمح لجو الفرن والحرارة بالوصول إلى كل دورة، وتجعل المكدس مستقرًا ميكانيكيًا بحيث يمكن رفعه بواسطة رافعة، أو دافع، أو آلة شحن دون تغيير.
في عملية التلدين النموذجية، يتم لف السلك على آلة اللف، ويتم إنزاله على حامل، ويتم تكديس اثنين أو ثلاثة أو أربعة حاملات عاليًا داخل فرن الجرس أو الفرن الصندوقي. يتم إغلاق الفرن، وتطهيره بالنيتروجين أو الهيدروجين، ويتم تسخينه إلى درجة حرارة التلدين، ويتم الاحتفاظ به لوقت النقع المطلوب، ثم يتم تبريده بطريقة خاضعة للرقابة. تمارس كل مرحلة من تلك الدورة قوى على السلك يجب على الناقل إدارتها.
الاتصال المباشر بين طبقات الملف هو المشكلة المركزية. عند درجات حرارة التلدين، يمكن أن ترتبط الأسطح الفولاذية النظيفة من خلال الانتشار، خاصة تحت ضغط ضغط الملفات المكدسة. يعمل الناقل المصمم جيدًا على تقليل مساحة التلامس، ويقدم ميزات الفصل مثل الألواح المثقبة أو الشبكات السلكية، ويوزع الوزن الساكن للمكدس بحيث لا تحمل أي طبقة واحدة حملًا محليًا زائدًا.
تؤثر الحاملات أيضًا على دوران الغلاف الجوي. في عملية التلدين بجرس الهيدروجين، على سبيل المثال، يجب أن يتدفق الغاز عبر مجموعة الملفات ويزيل الملوثات من السطح. يعمل الناقل ذو المساحة المفتوحة المنخفضة على منع التدفق، وإطالة وقت الدورة، وإنشاء اختلافات محلية في حالة الأكسيد. إن الناقل ذو الثقوب الكبيرة، والهندسة الصلبة، والدعامات الموضوعة بعناية يمنح الغلاف الجوي مسارًا يمكن التنبؤ به حول الملفات وعبرها.
وأخيرا، فإن الناقل هو أداة قابلة لإعادة الاستخدام. يجب أن يتحمل مئات دورات التسخين والتبريد والتعامل الميكانيكي دون تشويه. ويدفع هذا المتطلب إلى اختيار طريقة البناء والمواد، وكلاهما سيتم فحصهما لاحقًا في هذا الدليل.
القراءة ذات الصلة
عيوب الالتصاق والخدش: لماذا يقرر تصميم الناقل جودة الملف
الالتصاق هو اندماج أسطح الأسلاك المجاورة عند نقاط الاتصال المحلية. الخدش هو التآكل الميكانيكي لسطح السلك عندما تتحرك الطبقات بالنسبة لبعضها البعض أثناء التسخين أو التبريد أو التعامل مع الفرن. يعد كلا العيبين من بين مشكلات الجودة الأكثر شيوعًا في التلدين الدفعي للأسلاك والقضبان الفولاذية. الهدف من العديد من عمليات إعادة تصميم حاملات التلدين هو على وجه التحديد منع هذين العيبين.
البيانات التي تمت مناقشتها أدناه تأتي من سجلات العيوب التي تم جمعها عبر العديد من عمليات التلدين الدفعية التي عالجت أسلاك الفولاذ متوسطة الكربون على ناقلات قابلة للتكديس. على الرغم من أن كل مصنع لديه مزيج خاص به من حالة الفرن، وجودة الجو، ودرجة المواد، إلا أن توزيع أسباب العيوب يتبع أنماطًا متسقة بشكل ملحوظ. وفي أكثر من 60% من الحالات المبلغ عنها، كان السبب الجذري يتعلق بالناقل وليس وحدة التحكم في الفرن. لقد قمنا بتجميع التقارير في خمس فئات لأصل العيوب حتى تتمكن فرق المعالجة من معرفة أين تتمتع تحسينات مشغل شبكة الجوال بأعلى تأثير. يوضح الرسم البياني أدناه كيفية عزو أسباب العيوب قبل أن تقوم المصانع بتحسين حاملات التلدين الخاصة بها.
ترتبط أربع فئات عيوب من أصل خمس في المخطط ارتباطًا مباشرًا بتصميم الناقل أو حالة الناقل. ويمثل الالتصاق بين طبقات الملف المتجاورة الحصة الأكبر بنسبة 42 بالمائة من العيوب المبلغ عنها؛ يحدث هذا عندما يكون ضغط التلامس ودرجة الحرارة مرتفعين بدرجة كافية لبدء ترابط الانتشار. توفر الحاملات ذات الأسطح المسطحة والمستمرة للسلك نقاط اتصال أقل ولكن مناطق اتصال أكبر، مما يزيد بشكل متناقض من خطر الالتصاق لأن كل نقطة اتصال تحمل ضغطًا محليًا عاليًا. تعمل الحاملات المثقبة ذات الأضلاع الداعمة الضيقة على تقليل منطقة الاتصال بشكل كبير وتظهر أسرع تحسن في حالات الرفض المرتبطة بالالتصاق. كان الخدش يمثل 26 بالمائة، وفي معظم الحالات كان السبب الجذري هو سطح حامل خشن، أو نتوءات ملحومة، أو شريط دعم مشوه يحتك بالسلك مع تمدد المكدس وتقلصه. عادةً ما يتبع تشوه الملف بنسبة 14 بالمائة التكديس الزائد أو استخدام الناقلات ذات الأسطح الأفقية غير المستوية. عادةً ما يحدث تغير اللون بنسبة 11 بالمائة بسبب تدفق الغاز المحظور، وهو عامل آخر متعلق بالناقل، نظرًا لأن المنطقة المفتوحة للحامل تحدد مقدار الغلاف الجوي الذي يصل إلى مركز الملف. تم إرجاع نسبة 7 بالمائة المتبقية من العيوب إلى التعامل مع الضرر أثناء النقل بين آلة اللف والناقل والفرن، وهو ما يعد مرة أخرى مشكلة في هندسة الناقل وتوافق التركيبات. من الناحية العملية، هذا يعني أن المصنع يمكن أن يقلل إجمالي عيوب التلدين بأكثر من النصف ببساطة عن طريق استبدال حامل الدرج الصلب بسلة جيدة التهوية ومنخفضة التلامس بنفس البصمة. التحسن ليس تخمينيا. قامت العديد من المعالجات التي نعمل معها بتغيير الناقل فقط واحتفظت بنفس برنامج الفرن، وانخفضت حالات رفض الالتصاق بمقدار كبير. الفارق الدقيق المهم هو أن تصميم الناقل يجب أن يتطابق مع عرض الملف، والقطر الخارجي للملف، وارتفاع التراص لهذا الخط المحدد؛ الناقل الذي يعمل بشكل جيد مع الأسلاك الدقيقة قد يكون خاطئًا تمامًا بالنسبة للقضبان الثقيلة. لذلك، عندما يبلغ المصنع عن ارتفاع مفاجئ في عيوب الخدش، يجب أن يكون الفحص الأول للأسطح الحاملة، وليس درجات حرارة الفرن. ينتمي القياس المنتظم لتسطيح الحامل وحالة حواف التلامس إلى نفس روتين مراقبة الجودة مثل معايرة المزدوجات الحرارية في الفرن.
الأنواع الشائعة لحاملات التلدين لفائف الأسلاك
تغطي خمسة تصميمات حاملة أساسية غالبية تطبيقات التلدين المجمعة في صناعة الأسلاك. يعتمد الاختيار فيما بينها على حجم الملف، والوزن، ودرجة حرارة التلدين، ومتطلبات الجو، ومعدات المناولة المثبتة بالفعل في المصنع. ويلخص الجدول أدناه الخصائص الرئيسية لكل تصميم.
| نوع الناقل | البناء | التهوية | سعة التحميل | الأنسب ل |
|---|---|---|---|---|
| حامل ألواح فولاذية مثقبة | لوحة مسطحة ذات فتحات مستديرة أو مشقوقة، وحواف ملحومة، وأضلاع مقوية | 30-40% منطقة مفتوحة | متوسطة إلى عالية | تلدين الملفات للأغراض العامة مع ارتفاعات تكديس معتدلة |
| سلة سلكية ملحومة | أرضية وجوانب شبكية، إطار سلكي ملحوم، عروات رفع اختيارية | 50-60% منطقة مفتوحة | منخفضة إلى متوسطة | سلك ناعم، تلدين لامع حيث يكون الوصول إلى الغلاف الجوي أمرًا بالغ الأهمية |
| حامل إطار مصبوب قابل للتكديس | شبكة من الحديد الزهر أو الفولاذ المصبوب المقاوم للحرارة مع أعمدة تكديس متكاملة | 40-50% منطقة مفتوحة | عالية | ملفات قضيب ثقيلة، عمر خدمة طويل، دورات درجة حرارة عالية |
| الناقل القابل للتوسيع مجزأة | شرائح قابلة للتعديل يتم قفلها حول القطر الداخلي للملف | يعتمد على تباعد الأجزاء | متوسط | أحجام لفائف متعددة مع تركيب واحد |
| ناقل تركيبات مخصص | ملفقة لفائف القطر الداخلي، القطر الخارجي، وأبعاد الفرن | مخصص | مخصص | هندسة الملفات الخاصة وأنظمة التحميل الآلية |
تعتبر ناقلات الألواح الفولاذية المثقبة هي الأكثر شيوعًا لأنها تجمع بين تكلفة التصنيع المنخفضة والقوة الهيكلية الجيدة. يتم تحقيق المنطقة المفتوحة من خلال فتحات دائرية أو فتحات مشقوقة، وعادةً ما تكون متباعدة بحيث تحتفظ اللوحة بالصلابة الكافية لمنع الترهل بين الدعامات. تعتبر هذه الحاملات نقطة بداية معقولة للأسلاك التي يزيد قطرها عن 3 مم حيث يكون وزن الملف مهمًا.
توفر السلال الشبكية الملحومة أعلى تهوية وأصغر مساحة تلامس، مما يجعلها ممتازة للتليين اللامع وللأسلاك الدقيقة التي تخدش بسهولة. نقطة ضعفها الرئيسية هي قدرة التحميل المحدودة: يمكن أن تنتفخ الأرضيات الشبكية تحت الأكوام الثقيلة، لذلك يتم بناؤها عادةً بإطار محيطي وحلقة دعم مركزية. كما أنها تحتاج إلى فحص أكثر تكرارًا لأن تقاطعات الأسلاك الفردية يمكن أن ترتخي بعد العديد من الدورات الحرارية.
تعتبر ناقلات الإطارات المصبوبة القابلة للتكديس خيارًا للخدمة الشاقة. يحافظ الهيكل المصبوب على شكله عند درجة حرارة عالية أفضل من الأقمشة الملحومة، ويوفر نمط الشبكة دعمًا وتهوية ثابتين. إنها تكلف أكثر في البداية، ولكن في المصانع ذات الحمولة العالية، عادةً ما يؤدي عمر الخدمة الأطول إلى تقليل التكلفة لكل دورة تلدين.
تخدم شركات النقل المقسمة والمخصصة أغراضًا أضيق. تعتبر الحاملات المقسمة مناسبة للمحطات التي تعالج نطاقًا واسعًا من أقطار الملفات لأنه يمكن تعديل القاعدة نفسها بدلاً من شراء حامل منفصل لكل حجم. يتم تبرير التركيبات المخصصة عندما يكون لفرن التلدين أبعاد غير عادية، أو عندما تتطلب آلة الشحن الآلية هندسة حاملة دقيقة.
| سيناريوهات التطبيق
| التركيز على الاختيار
|
تلدين المواد الحاملة: الخواص ودرجات الحرارة والاقتصاد
يحدد اختيار المواد المدة التي يحتفظ فيها الناقل بشكله، ومقدار سقوط السلك على السلك، وتكلفة الناقل لكل دورة تلدين. يقارن الجدول أدناه عائلات المواد الخمس الأكثر استخدامًا من قبل مصنعي وموردي شركات النقل.
| مادة | أقصى درجة حرارة مستمرة | سلوك الأكسدة | التكلفة النسبية | عمر الخدمة المتوقع |
|---|---|---|---|---|
| الصلب الكربوني (Q235 / A36) | 550-600 درجة مئوية | يتقيأ بسرعة فوق 550 درجة مئوية | منخفض | 2-4 سنوات في الخدمة في درجات الحرارة المنخفضة |
| منخفض-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720 درجة مئوية | تحجيم معتدل، يشكل طبقة أكسيد واقية | متوسط | 4-6 سنوات |
| الفولاذ المقاوم للصدأ 304 | 800-850 درجة مئوية | مقاومة جيدة للأكسدة، وتكلفة معتدلة | متوسط-high | 6-8 سنوات |
| الفولاذ المقاوم للصدأ 310S / 309 | 1000-1050 درجة مئوية | مقاومة ممتازة للأكسدة عند درجات الحرارة العالية | عالية | 8-12 سنة |
| فولاذ مصبوب مقاوم للحرارة (قاعدة Ni-Cr) | 900-1000 درجة مئوية | هيكل مصبوب ممتاز يقاوم الزحف | عالية | 8-12 سنة |
يكون الفولاذ الكربوني جذابًا عندما تظل دورة التلدين أقل من 600 درجة مئوية. في ظل هذه الظروف، فإنه يوفر القوة والصلابة الكافية بسعر شراء منخفض. تبدأ المشكلة عندما تدفع النباتات درجة حرارة الدورة إلى أعلى أو تزيد من وقت النقع، لأن التحجيم السريع يزيل المقطع العرضي للمادة والقشور على السلك، مما يسبب علامات سطحية تظهر بعد الرسم.
يعد الفولاذ المقاوم للحرارة ذو السبائك المنخفضة ترقية شائعة. إنها تكلف حوالي 30 إلى 40 بالمائة أكثر من الفولاذ الكربوني العادي ولكنها تدوم حوالي ضعف المدة في نفس الخدمة، مما يجعلها عادة أرخص على أساس التكلفة لكل دورة. وهي الحد الأدنى الموصى به لتليين الدفعات فوق 650 درجة مئوية.
يُفضل استخدام الحوامل المصنوعة من الفولاذ المقاوم للصدأ، وخاصة الدرجات 304 و310S، عندما يتم تلدين مجموعات كبيرة من الأسلاك الدقيقة بشكل متكرر وتكون جودة السطح هي الأولوية القصوى. لا يشكل الفولاذ المقاوم للصدأ نفس القشور السائبة مثل الفولاذ الكربوني، وبالتالي فإن خطر جزيئات القشور المندمجة في السلك أقل بكثير. يتم تبرير ارتفاع تكلفة المواد من خلال انخفاض معدلات الخردة في خطوط التلدين اللامعة.
تعتبر الحاملات المقاومة للحرارة المصبوبة الحل الأمثل للعمليات التي تجري دورات مستمرة ذات درجات حرارة عالية، مثل تلدين الأسلاك المقاومة للصدأ أو سلك زنبرك الصمام. يقاوم هيكلها المصبوب الزحف بشكل أفضل من الألواح الملحومة، كما يقلل تصميم الشبكة من نقاط الاتصال. عادةً ما تجد المصانع التي تعمل بنوبتين أو ثلاث نوبات أن شركات النقل المصبوبة تسدد الاستثمار الأولي الأعلى في غضون ثمانية عشر شهرًا.
تقدم بعض الشركات المصنعة أيضًا ناقلات من الصلب الكربوني بالألمنيوم. يوفر طلاء الألومنيوم حماية معتدلة من الأكسدة حوالي 600 إلى 650 درجة مئوية بتكلفة أقل من الفولاذ المقاوم للصدأ. يتحلل الطلاء تدريجيًا، لذلك من الأفضل التعامل مع الحاملات المصنوعة من الألومنيوم كخيار يمكن التخلص منه للملفات المحملة بخفة.
كيفية اختيار حاملات التلدين لآلات لف الأسلاك
يبدأ الاختيار ببيانات العملية، وليس بكتالوج المنتج. قبل الاتصال بالشركة المصنعة أو المورد، قم بجمع معلمات التشغيل التالية لخطك.
- القطر الخارجي للملف، القطر الداخلي، والارتفاع بعد اللف على آلة اللف
- وزن الملف والحد الأقصى للوزن الإجمالي للمكدس المحمل بالكامل
- درجة حرارة التلدين، ووقت النقع، وتكوين جو الفرن
- الأبعاد الداخلية للفرن وطريقة الشحن (رافعة أو دافعة أو عربة آلية)
- مطلوب توحيد التدفئة وانحراف درجة الحرارة المقبولة داخل المكدس
- معدات المناولة وطريق النقل من آلة اللف إلى الناقل إلى الفرن
- عدد نوبات الإنتاج وعمر خدمة الناقل المستهدف
- ميزانية الشراء الأولي مقابل التكلفة طويلة الأجل لكل دورة التلدين
بمجرد تحديد هذه المعلمات، اعمل على التحديد بترتيب منظم.
- حدد أسوأ حالة لمجموعة الملفات: أثقل ملف، وأعلى ترتيب للتكديس، والدورة الأكثر سخونة التي يجب أن ينجو منها الناقل.
- احسب ضغط التلامس في طبقة الملف السفلية باستخدام وزن المكدس مقسومًا على إجمالي منطقة تلامس الدعم.
- اختر نوع الناقل الذي يحد من منطقة الاتصال مع الحفاظ على ثبات حواف الملف ومنع التلسكوب.
- تأكد من أن المنطقة المفتوحة للحامل تتوافق مع نظام جو الفرن ومعدل تدفق الغاز المطلوب.
- قارن درجات المواد مع درجة حرارة الدورة والغلاف الجوي، ثم اختر الدرجة الأقل تكلفة لكل دورة.
- تأكد من توافق التعامل مع خطافات الرافعة أو الشوكات أو آلات الشحن الموجودة.
- قم بوضع جدول فحص واستراتيجية لقطع الغيار مع المورد قبل معالجة الدفعة الأولى.
عند شراء ناقلات التلدين مباشرة من الشركة المصنعة، تحقق مما إذا كان المورد ينتج الناقلات من مخزون الفولاذ المعتمد، وما إذا كان بإمكانه تقديم شهادات المواد، وما إذا كان يقدم شبكات احتياطية، وقضبان دعم، وأعمدة تكديس لاستبدالها لاحقًا. يفضل العديد من المشترين الحصول على ناقلات من مصنع واحد يقوم أيضًا بتزويد معدات اللف والتليين الخاصة بهم، لأن تفاوتات الأبعاد وتوصيات المواد تظل متسقة عبر خط العملية بأكمله. إذا قمت بالشراء بكميات كبيرة، فإن ترتيب البيع بالجملة مع شركة مصنعة ذات سمعة طيبة يمكن أن يقلل تكلفة الوحدة بشكل كبير. تذكر أن الحامل هو أداة استهلاكية ذات عمر محدود؛ تقييم سعر الشراء كتكلفة لكل دورة الصلب، وليس كمصروفات رأسمالية لمرة واحدة.
دمج حاملات التلدين مع معدات لف الأسلاك والتليين
في خط معالجة الأسلاك الحديث، لا يقف الناقل بمفرده. يتم إخراج الملف من آلة لف الأسلاك، ويتم نقله إلى الناقل، ومن ثم ينتقل عبر فرن التلدين. تحدد وحدة اللف أبعاد الملف، وشد اللف، وحالة سطح السلك عند وضعه على الحامل. إذا كان جهاز اللف ينتج ملفات فضفاضة أو متداخلة، فلن يتمكن الناقل من تصحيح ذلك؛ إذا كان الحامل ذو حواف حادة، فسيتم خدش حتى الملف الملفوف تمامًا.
نقطة التكامل الأكثر أهمية هي تطابق الأبعاد بين القطر الداخلي للملف وقطر دعم الحامل. يجب أن يوضع الملف ذو القطر الداخلي 500 مم على دعامة تثبته عند التجويف الداخلي دون الضغط على الأغطية الخارجية. يجب تصميم الحامل بحيث يتم دعم الملف على حلقتين على الأقل، مما يسمح للهواء بالمرور عبر التجويف خلال الدورة بأكملها.
في نهاية خطوة التلدين، غالبًا ما تقوم معالجات الحبال السلكية بإجراء عمليات معالجة نهائية إضافية مثل القطع والصهر والتناقص التدريجي. في مجموعة منتجاتنا، فإن آلة تليين وتضييق الحبل السلكي RDQ1011 تجمع بين خطوات التلدين وتشكيل النهاية في عملية واحدة، مما ينتج نهاية مدببة مدمجة لا تتفكك.
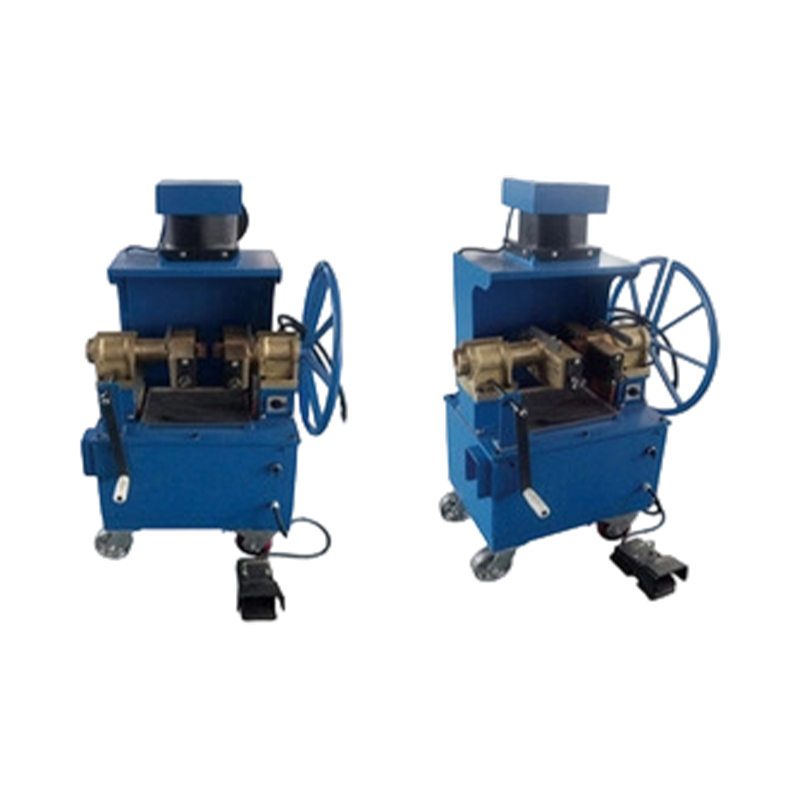 RDQ-1011 آلة تليين وتضييق حبل الأسلاك تجمع هذه الآلة بين التلدين وتشكيل النهايات في خطوة واحدة، مما ينتج نهايات مدببة مدمجة وغير قابلة للتفكك. إنها تناسب حبال المصاعد، المناجم، والرافعات، مع التشغيل السهل والاستهلاك المنخفض للطاقة. عرض المنتج →
بالنسبة لجانب اللف، فإن آلة لف الحبال السلكية XT1600 توفر لفًا متحكمًا للحبل السلكي على بكرات أو ملفات ذات شد قابل للتعديل، بحيث يترك الملف آلة اللف في شكل نظيف ومستقر ويمكن نقله إلى الناقل دون تلف الحافة.
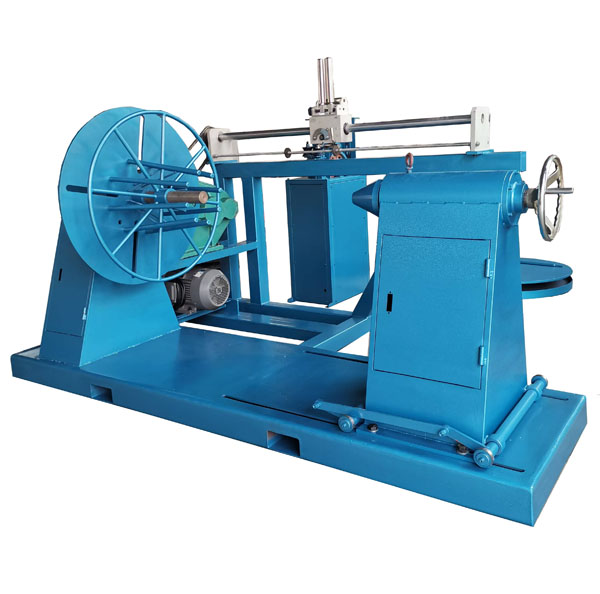 آلة لف الحبال السلكية XT-1600 مصممة للتحكم في لف الحبال السلكية على بكرات ذات شد قابل للتعديل، تضمن هذه الماكينة ملفات نظيفة ومستقرة للنقل الآمن. إنها تتميز بعزم الدوران العالي، تنظيم السرعة بدون خطوات، وقياس الطول الدقيق. عرض المنتج →
عندما يتضمن برنامج الإنتاج التلدين المنفصل لأطراف حبل الأسلاك المحددة دون إعادة تسخين الملف بالكامل، فإن آلة تلدين حبل السلك الفولاذي RDQ1010 تمنح المشغل محطة عمل مخصصة لهذه المهمة، مما يقلل من استهلاك طاقة الفرن ويقصر سلسلة العملية.
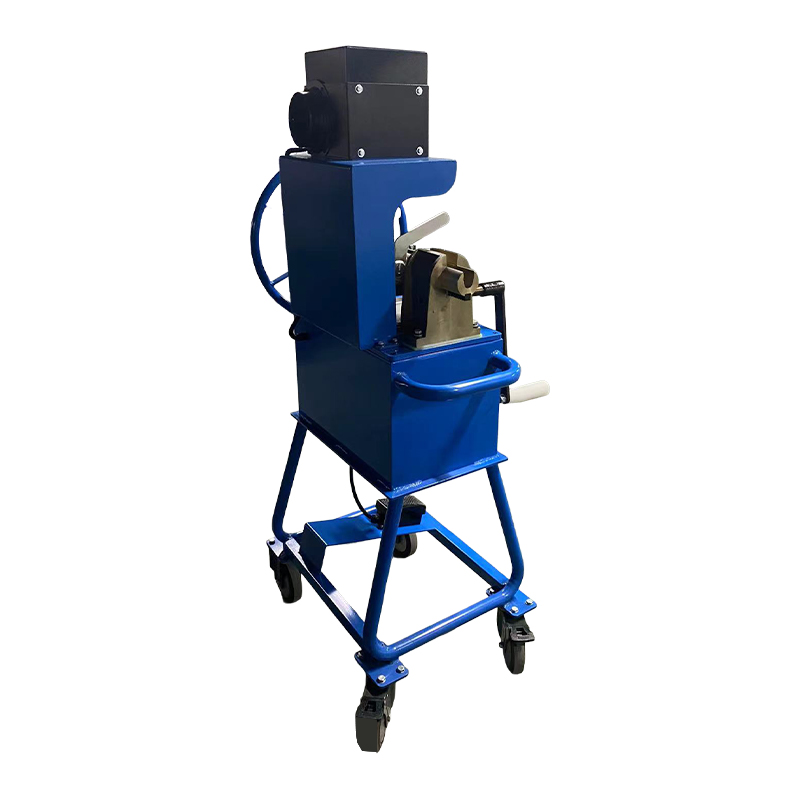 آلة تليين حبل أسلاك الفولاذ RDQ-1010 تقوم محطة عمل التلدين المخصصة هذه بمعالجة نهايات حبال سلكية محددة دون إعادة تسخين الملف بالكامل، مما يقلل من استخدام طاقة الفرن ويقصر سلسلة العملية. يتعامل مع أبعاد الحبل المتعددة دون استبدال الأجزاء. عرض المنتج →
من خلال محاذاة اختيار الناقل مع مخرجات وحدة اللف ومعدات التشطيب، يقوم المعالج بإنشاء تدفق مستمر للمواد: ملفات مستقرة، نقل آمن، تلدين موحد، وهندسة نهائية متسقة. لا يعمل هذا التدفق على تحسين الجودة فحسب، بل يعمل أيضًا على تحسين كفاءة العمل، لأن المشغلين يقضون وقتًا أقل في إصلاح تلف الحواف وإعادة ضبط الملفات.
القراءة ذات الصلة
الصيانة وعمر الخدمة لحاملات التلدين
يمكن أن يستمر حامل التلدين المبني جيدًا لسنوات، ولكن فقط إذا قام المصنع بفحصه وفقًا لجدول زمني محدد وإصلاح الأضرار الصغيرة قبل أن يصبح مشكلة في الجودة. تقوم الناقلات المهملة بتطوير نتوءات حادة وألواح دعم متدلية ورواسب ثقيلة الحجم تسبب بشكل مباشر عيوب الخدش وتغير اللون.
أهم نشاط صيانة هو الفحص المنتظم لجميع الأسطح التي تلامس السلك. يجب طحن نتوءات وبقع اللحام بشكل مسطح على الفور. يجب تقويم قضبان الدعم المشوهة أو استبدالها قبل التحميل التالي، لأن القضيب المشوه يغير توزيع الضغط عبر مجموعة الملفات ويزيد من خطر الالتصاق.
| التردد | البند التفتيش | معايير القبول |
|---|---|---|
| بعد كل دورة | أسطح ملامسة للملف لتراكم الحجم والنتوءات | لا توجد نتوءات تتجاوز 0.5 ملم |
| شهريا | التسطيح عبر مستوى الدعم | الانحراف أقل من 5 مم عبر عرض الناقل |
| ربع سنوية | حالة اللحام والشقوق الظاهرة | لا توجد شقوق مرئية أطول من 10 ملم |
| قبل حملات الفرن | مادة thickness at high-stress points | السمك المتبقي لا يقل عن 70 بالمائة من السمك الأصلي |
تعتمد طرق التنظيف على المادة. يمكن تنظيف ناقلات الفولاذ الكربوني باستخدام فرشاة سلكية أو السفع بالخردق أثناء عمليات إغلاق الفرن المجدولة. من الأفضل تنظيف الناقلات المقاومة للحرارة والمصنوعة من الفولاذ المقاوم للصدأ عن طريق التفجير اللطيف أو التخليل الكيميائي لتجنب إتلاف طبقة الأكسيد الواقية. تجنب إخماد الناقل الساخن بالماء؛ ستؤدي الصدمة الحرارية إلى تشويه الإطار وتقصير عمره.
يجب إجراء أعمال الإصلاح باستخدام مادة حشو تتوافق مع المعدن الأساسي للحامل. يؤدي استخدام سلك اللحام الفولاذي الطري العادي على حامل مقاوم للحرارة إلى إنشاء مناطق منخفضة السبائك تتأكسد بسرعة وتصبح أول نقاط الفشل. يمكن لمصنع موثوق به توفير قضيب الإصلاح الصحيح ويمكنه أيضًا إعادة تشكيل سطح الدعم عندما تؤدي أعمال الإصلاح المتراكمة إلى جعل الحامل غير متساوٍ.
يكون الاستبدال مستحقًا عند ظهور أي من الحالات التالية: ترقق المادة إلى أقل من 70 بالمائة من السُمك الأصلي، أو الشقوق المتكررة في اللحامات الحاملة، أو التشوه الدائم الذي يزيد عن 5 مم عبر مستوى الدعم، أو فقدان المنطقة المفتوحة بسبب تراكم القشور التي لا يمكن إزالتها عن طريق التنظيف. يؤدي تشغيل الحامل البالي خارج هذه الحدود إلى تعريض مجموعة الملفات بأكملها للخطر.
الأسئلة الشائعة: حاملات التلدين لآلات لف الأسلاك
ما هو حامل التلدين لآلات لف الأسلاك المستخدمة؟إنه يدعم ويفصل ملفات الأسلاك أثناء التلدين الدفعي، ويمنع الالتصاق والخدش، ويسمح بتدوير جو الفرن حول ومن خلال مجموعة الملفات، ويعمل على تثبيت المكدس من أجل الرفع الآمن وشحن الفرن. |
لماذا تلتصق ملفات الأسلاك ببعضها البعض أثناء التلدين؟عند درجة حرارة التلدين، يمكن للأسطح الفولاذية النظيفة المتلامسة مباشرة أن ترتبط من خلال الانتشار. يزيد ضغط الضغط الناتج عن الملفات المكدسة من درجة التلامس، لذا فإن تقليل منطقة التلامس من خلال تصميم الناقل هو الإجراء المضاد الرئيسي. |
ما هي المادة التي يجب أن تصنع منها حاملات التلدين؟بالنسبة للدورات التي تقل عن 600 درجة مئوية، يكون الفولاذ الكربوني اقتصاديًا. بالنسبة لدرجات الحرارة المرتفعة، يفضل استخدام الفولاذ المقاوم للحرارة ذو السبائك المنخفضة أو الفولاذ المقاوم للصدأ 304 أو 310S أو السبائك المقاومة للحرارة. يعتمد الاختيار على درجة حرارة دورة الذروة، والغلاف الجوي، وعمر الخدمة المستهدف. |
كم عدد الملفات التي يمكن تكديسها على حامل التلدين الواحد؟يعتمد ذلك على تصميم الناقل ووزن الملف وارتفاع الفرن. القاعدة العامة هي إبقاء حمل الطبقة السفلية أقل من حد الزحف لكل من السلك والمواد الحاملة؛ أربعة إلى ستة ملفات شائعة لأحجام الأسلاك المتوسطة. |
كم من الوقت يستمر حامل التلدين؟عادةً ما تدوم ناقلات الصلب الكربوني المصنعة من سنتين إلى أربع سنوات في الخدمة ذات درجات الحرارة المنخفضة، في حين يمكن أن تستمر ناقلات الصب المقاومة للحرارة من ثمانية إلى اثني عشر عامًا. إن ممارسة التنظيف والعناية بالتعامل لا تقل أهمية عن درجة المادة. |
هل يمكن استخدام ناقلات من مورد مختلف مع فرن موجود؟نعم، بشرط أن تكون المساحة، وارتفاع التراص، والمنطقة المفتوحة، ودرجة المواد متوافقة مع الفرن والعملية. عادةً ما تطلب الشركة المصنعة ذات السمعة الطيبة رسم الفرن ومعلمات الملف قبل إنتاج الناقلات. |
هل تؤثر ناقلات الصلب على وقت الدورة؟بشكل كبير. تعمل الناقلات ذات المساحة المفتوحة المحدودة على إبطاء تبادل الغلاف الجوي ونقل الحرارة، مما قد يؤدي إلى إطالة مدة الدورة بنسبة 10 إلى 20 بالمائة. تعمل الناقلات المُحسّنة على تقليل انحراف درجة الحرارة داخل مجموعة الملفات ويمكنها تقصير الدورة دون المخاطرة بجودة المنتج. |
الأفكار النهائية حول التلدين الحامل لآلات لف الأسلاك
تعتبر ناقلات التلدين بمثابة العمود الفقري الهادئ لمصنع معالجة الأسلاك. إنهم يرون كل دورة، ويمتصون كل تأرجح في درجة الحرارة، ويحملون الوزن الكامل لمجموعة الملفات، ومع ذلك غالبًا ما يكونون العنصر الأخير الذي يجب مراجعته عندما ترتفع معدلات العيوب. الأدلة الميدانية متسقة: هندسة الناقل والمواد والحالة هي الفرق بين عملية التلدين المستقرة وتلك التي تنتج خردة متقطعة.
عند تحديد الناقل، ابدأ من بيانات العملية الخاصة بك، بما في ذلك أثقل ملف، والدورة الأكثر سخونة، ونوع الغلاف الجوي، وطريق المعالجة من آلة اللف إلى الفرن. قم بمطابقة نوع الناقل والمواد مع تلك الأرقام، واشترِ من شركة مصنعة يمكنها اعتماد المواد، وقم بفحص الناقلات وفقًا لجدول زمني محدد. تمثل تكلفة الناقل المصمم جيدًا جزءًا صغيرًا من قيمة الملفات التي يحميها.
إذا كنت تقوم بتشغيل خط معالجة الحبال السلكية وتحتاج إلى معدات لإكمال السلسلة، بما في ذلك اللف، واللف، والتليين، والتناقص التدريجي، والضغط، فإن شركتنا توفر الآلات التي تم تصميمها للعمل معًا بنفس منطق الإنتاج الموضح في هذه المقالة. يمكنك مراجعة مجموعة المنتجات على هذا الموقع أو الاتصال بفريقنا الهندسي للحصول على معلمات الملف ورسومات الفرن.
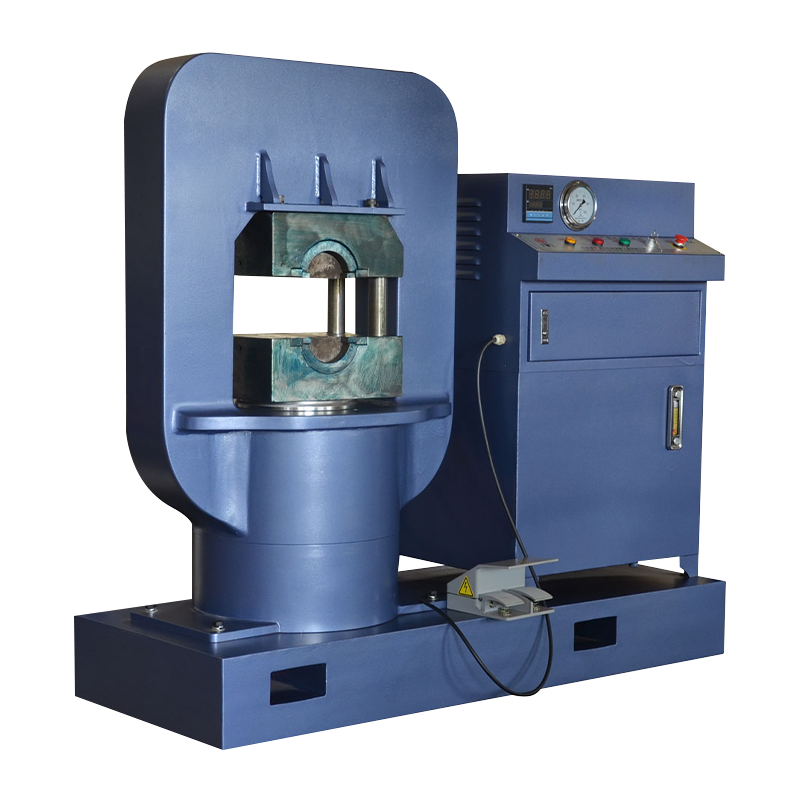
إذا كنت بحاجة إلى معدات هيدروليكية مخصصة أو استشارة فنية، يرجى لا تتردد في الاتصال بفريق المبيعات والهندسة في شينغتاي.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 لا. 3 طريق لونجانج، شارع ميناء جاوجانج، مدينة تايتشو، الصين.
حقوق الطبع والنشر © شركة جيانغسو شينغتاي للتصنيع الهيدروليكي المحدودة جميع الحقوق محفوظة.