
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
رؤوس اللف لمعالجة الحبال السلكية: الأنواع والتصميم والاختيار والصيانة
رأس اللف هو المجموعة الدوارة التي تستقبل حبلًا سلكيًا، أو أطراف سلكية ملدنة، أو قضبان سلكية وتشكلها في ملف حلزوني يتم التحكم فيه بإحكام. بالنسبة للمصنعين الذين ينتجون حبال الأسلاك، أو نهايات الكابلات، أو حزم اللف، فإن رأس اللف هو مكون حامل ومحدد الشكل لخط الإنتاج. قد يؤدي الخطأ في التصميم إلى التواء الحبل وعدم تناسق قطر الملف والخردة. يؤدي القيام بذلك بشكل صحيح إلى تحسين وقت التشغيل وجودة الإخراج وسلامة المشغل.
يشرح هذا الدليل كيفية عمل رؤوس اللف، وما هي الأنواع المتوفرة، وكيفية اختيار النوع المناسب، وكيفية صيانته. إنها تركز على معدات معالجة الحبال السلكية شائعة الاستخدام من قبل مصنعي الحبال والرافعات، بالإضافة إلى مشغلي آلات اللف. إذا كنت شركة مصنعة أو موردة أو تاجر جملة تقوم بتقييم معدات اللف، فإن المعلومات الواردة أدناه ستساعدك على اتخاذ قرار شراء أكثر استنارة.
ما هو رأس اللف في معالجة حبل الأسلاك؟
رأس اللف هو جزء من آلة اللف أو اللف التي تقوم بتدوير الحبل السلكي حول محور مركزي. وهو يتضمن عادةً مغزلًا مدفوعًا، وسطح توجيه، وبكرات تغذية، وطوق تشكيل. يتم التحكم في مسار الحبل من خلال الزاوية بين السلك الوارد والرأس الدوار. عندما يدور الرأس، يتم وضع الحبل في الحلقات المجاورة.
في آلة لف الحبل السلكي، يعمل رأس اللف بآلية عرضية تقوم بتحريك الحبل بشكل جانبي. وهذا يمنع الحبل من التراكم في مكان واحد. تتضمن بعض رؤوس اللف أيضًا أسطوانة ضغط تعمل على ضغط الحبل على الأسطوانة أو الطبقة السابقة، مما يضمن ملفًا كثيفًا ومستقرًا.
مبدأ العمل بسيط: يجب أن يدخل الحبل الوارد بسرعة ثابتة، في حين تتم مزامنة سرعة دوران الرأس وسرعة الاجتياز. إذا فشلت المزامنة، يصبح الملف مفككًا، أو تظهر فجوات، أو قد يتداخل الحبل. وهذا هو سبب أهمية الدقة في رأس اللف المخصص للإنتاج.
المكونات الرئيسية لرأس اللف
- المغزل أو العمود: ينقل عزم الدوران إلى المجموعة الدوارة.
- بكرات التوجيه: قم بتوجيه الحبل إلى درجة الصوت الصحيحة.
- تشكيل القوالب أو الأحذية: قم بتشكيل قطر الحلقة.
- فرامل التوتر: تحافظ على التوتر الخلفي أثناء اللف.
- محرك ترافيرس: يحرك الحبل على طول عرض الأسطوانة.
يؤثر كل مكون على الملف النهائي. على سبيل المثال، يمكن لأسطوانة التوجيه البالية أن تخلق علامات سطحية على الحبل المجلفن. المغزل الصلب يقلل من الاهتزاز ويحافظ على حافة الملف نظيفة.
أنواع رؤوس اللف والتطبيقات الشائعة
يمكن تجميع رؤوس اللف حسب نظام التشغيل وطريقة التحكم الخاصة بها. الرؤوس اليدوية بسيطة وغير مكلفة، ولكنها تعتمد بشكل كبير على مهارة المشغل. تعتبر الرؤوس الكهربائية مناسبة للتغليف الخفيف واللف العام. توفر الرؤوس الهيدروليكية عزم دوران عاليًا وتحكمًا أكثر سلاسة في السرعة للحبل السلكي الثقيل. تضيف الرؤوس المؤازرة تعليقات على الموضع، وهي مثالية للخطوط الدقيقة عالية السرعة.
| اكتب | مبدأ العمل | الأنسب ل | القدرة النموذجية |
|---|---|---|---|
| رأس اللف اليدوي | مغزل يدوي مع أدلة بسيطة | محلات تصليح منخفضة الحجم | لفائف أقل من 200 كجم |
| رأس اللف الكهربائي | محرك تيار متردد مدفوع بسرعة ثابتة | تترنح الخفيفة والتعبئة والتغليف | لفائف 200-800 كجم |
| رأس اللف الهيدروليكي | محرك هيدروليكي مع التحكم في عزم الدوران | إنتاج الحبال الثقيلة والمقلاع | لفائف 1-10 طن |
| رأس اللف المؤازر | محرك سيرفو مع ردود فعل التشفير | خطوط دقيقة عالية السرعة | متغير، التكرار العالي |
لمقارنة هذه الخيارات عمليًا، يلخص الرسم البياني أدناه كيفية وزن العملاء لميزات رأس اللف المختلفة عندما يقومون ببناء أو ترقية خط معالجة الحبال السلكية. تأتي البيانات من التعليقات التي تم جمعها أثناء زيارات تشغيل الماكينة. وهو يعكس النسبة المئوية للعملاء الذين حددوا قدرة معينة باعتبارها المحرك الرئيسي للتكوين النهائي الخاص بهم. المخطط ليس مواصفات الأداء؛ إنها نظرة عامة على دعم القرار. اقرأها كنقطة بداية لقائمة الاختيار الخاصة بك.
يوضح الرسم البياني أن الطاقة الهيدروليكية هي المتطلب السائد لتصنيع الرافعات للخدمة الشاقة. تؤكد خطوط القطع والتخفيض عالية السرعة أيضًا على عزم الدوران الهيدروليكي، ولكنها تضع وزنًا أكبر على التغذية الدقيقة. تفضل خلايا التلدين والتناقص التدريجي التصميمات المدمجة لأن مساحة الأرضية محدودة. عمليات اللف العامة أقل تطلبًا وغالبًا ما تقبل رؤوس اللف الكهربائية. تعتمد فرق الإصلاح الميدانية الرؤوس اليدوية لسهولة نقلها. يخبرنا هذا النمط أن رأس اللف يجب أن يكون مطابقًا للعملية، وليس شراءه كملحق عام. بالنسبة للشركة المصنعة، فإن اختيار رأس ذو منحنى عزم الدوران الصحيح يقلل من الأحمال الزائدة للمحرك. بالنسبة للمورد، فإن تقديم خيارات قيادة متعددة يساعد العملاء على تحصين خطوطهم في المستقبل. تظهر الإطارات الصلبة وأسطح التوجيه الآلية كحاجة مشتركة في جميع الفئات. عند تحديد رأس اللف، فكر في دورة التشغيل الكاملة، وليس فقط الحد الأقصى لقطر الحبل. إن الرأس الذي يلبي قوة الشد ودقة الاجتياز سيقلل من عيوب الملف. ولهذا السبب يتعامل فريقنا الهندسي مع رأس اللف كجزء من نظام اللف بالكامل بدلاً من كونه مكونًا منفصلاً.
كيفية اختيار رأس اللف لخط الإنتاج الخاص بك
إن اختيار رأس اللف هو قرار فني يجب أن يعتمد على معايير قابلة للقياس. ابدأ بنطاق قطر الحبل، لأن ذلك يحدد حجم بكرات التوجيه وقوالب التشكيل. بعد ذلك، احسب الحد الأقصى لقوة السحب اللازمة لأثقل حبل تقوم بمعالجته. ثم انظر إلى سرعة الخط ونسبة الاجتياز للتأكد من إمكانية مزامنة الرأس مع معدات المصب الخاصة بك.
| المعلمة | لماذا يهم؟ | ما يجب التحقق منه |
|---|---|---|
| نطاق قطر الحبل | يحدد حجم الأسطوانة وحجم القالب | تأكد من تغطية الحد الأقصى والحد الأدنى لأحجام الحبال |
| قوة السحب / عزم الدوران | يمنع الانزلاق وتوقف المحرك | قارنه بأثقل حالة حبل لديك |
| سرعة الدوران | يؤثر على معدل الإنتاج وضيق الملف | تطابق مع سرعة الخط ونسبة الاجتياز |
| قطر وعرض الملف | يحدد حجم العبوة للشحن والتخزين | تحقق من أبعاد الأسطوانة أو الملف السابقة |
| نوع محرك الأقراص | يؤثر على استهلاك الطاقة والتحكم فيها | اختر الكهرباء أو الهيدروليكية أو المؤازرة بناءً على دورة العمل |
بالنسبة لخط الحبال الصناعية النموذجي، يعد التسامح مع قطر الملف بنسبة زائد أو ناقص 2 بالمائة هدفًا معقولًا للبدء. إذا كانت عملية التعبئة والتغليف الخاصة بك مؤتمتة، فقد تحتاج إلى رقابة أكثر صرامة. ضع في اعتبارك أيضًا البصمة الأرضية. يمكن لرأس اللف المدمج المزود بخزانة تحكم منفصلة أن يوفر مساحة قيمة في ورشة العمل الحالية.
- تأكد من أن أسطح الدليل صلبة وقابلة للاستبدال.
- اسأل عن منحنى عزم دوران المحرك، وليس فقط قوة المحرك.
- تأكد من أن ضربة الاجتياز تتوافق مع عرض الأسطوانة.
- تأكد من تضمين أقفال الأمان للتوقف في حالات الطوارئ.
- اطلب وثائق الحمل الشعاعي المسموح به على المغزل.
عندما تعمل مع مصنع أو مورد، اسأل عن كيفية اختبار رأس اللف. يجب أن يكون الشريك ذو السمعة الطيبة قادرًا على تقديم تقارير الأبعاد وشهادات المواد ونتائج الاختبار العملي بالحد الأقصى لحجم الحبل.
جودة المواد واعتبارات التصنيع لرؤوس اللف
يتعرض رأس لف الإنتاج لأحمال دورية مستمرة، والاحتكاك المنزلق، والصدمات العرضية. وهذا هو السبب في أن جودة المواد مهمة بقدر أهمية دقة الأبعاد. تقاوم الإطارات المصنوعة من سبائك الصلب الانحراف بشكل أفضل من المصنوعات الملحومة التي لها نفس الوزن. تعمل بكرات التوجيه ذات صلابة السطح من HRC 50 إلى HRC 55 على إطالة عمر الخدمة عن طريق تقليل التآكل الناتج عن خيوط الحبل.
المعالجة الحرارية هي خطوة مهمة أخرى. يمكن للمغزل المقسى والمقوى بشكل صحيح أن يمتص الأحمال الالتوائية دون تشوه دائم. بعد المعالجة، يجب أن تكون المجموعة الدوارة متوازنة لتجنب الاهتزاز عند السرعة العالية. حتى الخلل البسيط في التوازن يمكن أن يتسبب في تحرك الملف وإنشاء طبقات رديئة.
- بناء إطار من قطعة واحدة: يقلل من ارتخاء المفاصل الملولبة ويحسن الصلابة.
- عمود من سبائك الصلب مع تصلب الحث: يقاوم التعب الالتوائي.
- بطانات التآكل القابلة للاستبدال: تبسيط عملية الصيانة وخفض التكلفة على المدى الطويل.
- فتحات توجيه مصنوعة بآلة دقيقة: تحافظ على ثبات مسار الحبل.
في مصنع التصنيع الخاص بنا، يتم إنتاج مجموعات رؤوس اللف بنفس مبادئ الخدمة الشاقة مثل مكابسنا الهيدروليكية: البناء من قطعة واحدة، وسبائك الفولاذ، والفحص الصارم للأبعاد. يتم التحقق من كل رأس وفقًا لقطر حبل العميل وعرض الملف قبل أن يغادر المصنع.
صيانة رأس اللف والأخطاء الشائعة
ينبغي جدولة الصيانة الروتينية لرأس اللف مرة واحدة على الأقل في كل وردية للخطوط عالية السرعة وأسبوعيًا للاستخدام المعتدل. العناصر الرئيسية التي يجب فحصها هي التشحيم، وتآكل سطح التوجيه، وعزم دوران المسمار، وحالة الحزام أو أداة التوصيل. كما أن التدبير المنزلي الجيد حول الرأس يمنع أيضًا دخول الأسلاك الشارد إلى مبيتات المحمل.
| خطأ | السبب المحتمل | علاج |
|---|---|---|
| يختلف قطر الملف على طول الأسطوانة | الجوز العرضي البالي أو سطح التوجيه المنحرف | ضبط توقيت العبور واستبدال الأجزاء البالية |
| يلتف الحبل أو يشكل حلقات | التوتر غير الصحيح أو سرعة الرأس المفرطة | تقليل السرعة وزيادة التوتر الخلفي |
| الاهتزاز بسرعة عالية | المغزل غير متوازن أو تركيب فضفاض | تحقق من التوازن وأعد ضبط جميع مسامير التثبيت |
| التهديف السطحي على الخيوط الخارجية | أسطوانة توجيه محفورة أو مقياس متصلب على القوالب | طحن أو استبدال مكونات الدليل |
| الزائد للمحرك | تحمل النوبة أو انحشار الحبل في تشكيل الطوق | أوقف الخط وأزل الانحشار وافحص المحامل |
يجب تدريب المشغلين على التعرف على العلامات المبكرة للمشكلة. يمكن أن يكون التغيير الطفيف في درجة ميل الملف بمثابة إنذار مبكر للتآكل العرضي. يجب التحقق من الضوضاء غير العادية الصادرة من منطقة التحمل قبل أن تتحول إلى فشل كارثي. يعد الاحتفاظ بسجل بسيط يحتوي على قراءات التحول طريقة عملية لتوجيه حالة رأس اللف.
الأسئلة المتداولة حول رؤوس اللف
ما هو الفرق بين رأس اللف ورأس الوضع؟
عادةً ما يتم استخدام رأس التمديد في مطاحن القضبان السلكية لتشكيل قضيب لا نهاية له في حلقات متداخلة. عادة ما يتم ربط رأس اللف في معالجة الحبال السلكية بآلة اللف أو الرفع، وهي تتحكم في لف طول منفصل من الحبل. كلاهما يخلق ملفات حلزونية، ولكن تختلف متطلبات السرعة والتوتر والتحكم في المنتج.
ما حجم رأس اللف الذي أحتاجه لحبل سلكي 20 مم؟
بالنسبة للحبل السلكي مقاس 20 مم، يجب عليك اختيار رأس لف مع الحد الأدنى من تجويف المغزل أكبر من قطر الحبل وفتحة توجيه واسعة بما يكفي لتمرير الحبل بسلاسة. تعتمد قوة السحب المطلوبة على بنية الحبل وزيته وضغط الطبقة. كقاعدة عامة، اختر رأسًا مقدرًا بما لا يقل عن 25 بالمائة أعلى من الحد الأقصى للتوتر المحسوب.
هل يمكن تعديل رأس اللف إلى آلة اللف الموجودة؟
نعم، في كثير من الحالات يمكن تعديل رأس اللف، بشرط أن يكون لدى الجهاز الحالي مساحة تركيب كافية ومحرك متوافق. ستحتاج إلى التحقق من ارتفاع العمود ونمط الحافة وقوة المحرك المتوفرة. يعد التعديل التحديثي طريقة شائعة لزيادة الطاقة الإنتاجية دون استبدال الخط بأكمله.
كيف أمنع الحبل من الالتواء أثناء اللف؟
عادة ما يأتي الالتواء من توازن التوتر غير الصحيح أو من تغذية الحبل بزاوية عالية جدًا. استخدم دليلًا محوريًا يحافظ على محاذاة الحبل مع مركز الرأس. حافظ على الشد الخلفي باستخدام الفرامل أو المحرك الهيدروليكي، ولا تتجاوز سرعة الدوران الموصى بها لقطر الحبل.
كم مرة يجب صيانة رأس اللف؟
يعتمد الفاصل الزمني للخدمة على الاستخدام. للإنتاج المستمر، قم بفحص بكرات التوجيه والمحامل كل 500 ساعة تشغيل وقم بتغيير التشحيم وفقًا لجدول الشركة المصنعة. بالنسبة للاستخدام المتقطع، يكفي إجراء فحص أسبوعي لاكتشاف التآكل قبل أن يؤثر على جودة الملف.
إذا كنت تعمل مع أحد موردي رؤوس اللف، فاطلب دليل الخدمة وقائمة قطع الغيار قبل الشراء. يساعد ذلك فريق الصيانة لديك على تخطيط المخزون وتقليل وقت التوقف عن العمل.
حلول رأس اللف من شركة مصنعة موثوقة
تقوم شركة Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. بإنتاج معدات معالجة الحبال السلكية منذ عام 1992. يتضمن خط إنتاجنا مكابس الحبال السلكية الهيدروليكية، وآلات التلدين والتضييق، وآلة لف الحبال السلكية XT1600، والتي تدمج رأس اللف القوي مع التحكم في الشد القابل للتعديل. تم تصميم XT1600 للمصنعين الذين يحتاجون إلى ملفات ثابتة وقابلة للتكرار دون الإضرار بسطح الحبل.
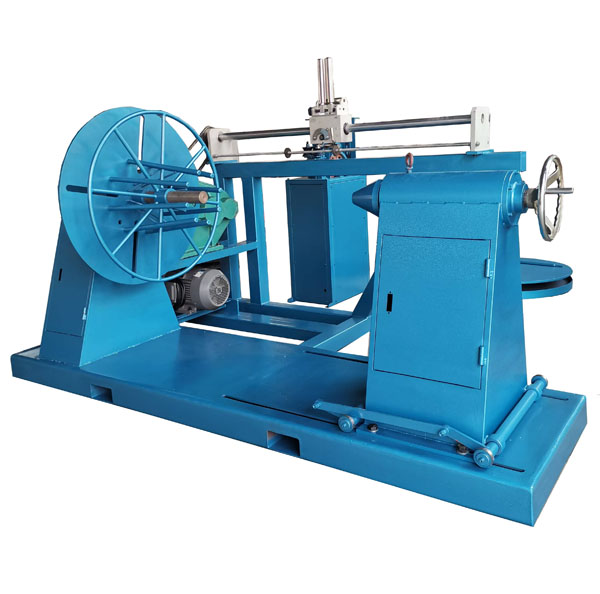 آلة لف الحبل السلكي XT-1600 لللف والفك توفر آلة اللف هذه شدًا قابلًا للتعديل وتحكمًا في السرعة بدون خطوات لإنتاج ملفات مستقرة وقابلة للتكرار دون تلف السطح، مما يجعلها خيارًا عمليًا للمصنعين الذين يحتاجون إلى لف وفصل حبل موثوق به. عرض المنتج →
باعتبارنا مصنعًا وموردًا مباشرًا، فإننا نقدم حلولًا كاملة لورش الحبال وصانعي الرافعات وتجار الجملة الصناعيين. نقوم بالتصدير إلى أكثر من عشر دول ويمكننا توفير بكرات توجيه مخصصة وإعدادات عزم الدوران الهيدروليكي وأقفال الأمان لأبعاد الملف المحددة الخاصة بك.
إذا كنت ترغب في مقارنة الأنظمة، فابدأ بـ ماكينة لف الحبال السلكية نظرة عامة. يمكنك أيضا أن تقرأ مقالتنا حول الغرض من استخدام آلة لف الحبال السلكية لنرى كيف يتناسب خط اللف مع عملية الإنتاج الكاملة.


إذا كنت بحاجة إلى معدات هيدروليكية مخصصة أو استشارة فنية، يرجى لا تتردد في الاتصال بفريق المبيعات والهندسة في شينغتاي.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 لا. 3 طريق لونجانج، شارع ميناء جاوجانج، مدينة تايتشو، الصين.
حقوق الطبع والنشر © شركة جيانغسو شينغتاي للتصنيع الهيدروليكي المحدودة جميع الحقوق محفوظة.

